Alta tecnologia
Componenti critici per ambienti estremi, dove qualifica, tracciabilità e ripetibilità non sono negoziabili. Otto ambienti in cui il pezzo deve funzionare la prima volta e ogni volta, e in cui il costo del componente non è la variabile che decide.
In sintesi
C'è una fascia di componenti in cui il ragionamento economico si ribalta: non si cerca il pezzo più economico che funziona, si cerca il pezzo che funziona e poi si documenta perché funzionerà anche il prossimo. Camere di spinta, valvole criogeniche, combustori, corpi valvola per servizio acido, mixer per fluidi aggressivi, componenti per impianti nucleari.
Quello che accomuna questi ambienti non è la temperatura o la pressione: è che il guasto non è un problema di qualità, è un problema di sicurezza. Da qui discende tutto il resto — parametri congelati, provini testimone per ogni lotto, controlli non distruttivi, tracciabilità fino al lotto di polvere, fascicolo documentale che accompagna il pezzo per tutta la sua vita.
L'additive entra in questa fascia per una ragione precisa: permette geometrie — canali di raffreddamento nella parete, superfici di scambio interne, consolidamento di assiemi — che riducono il numero di giunzioni, e in un componente critico ogni giunzione eliminata è un modo di rompersi in meno.
Bonora Technologies affianca l'azienda su questo percorso: valutazione di fattibilità, scelta del materiale, definizione del piano di qualifica e di controllo, selezione e qualifica del fornitore.
Tre condizioni, prima della geometria
In questa fascia non si discute di forma finché non sono soddisfatte. È anche il motivo per cui molti progetti si fermano prima di cominciare, ed è giusto che si fermino lì.
Qualifica
Il processo che produce il pezzo deve essere verificato e documentato: macchina, parametri, materiale, trattamenti. Non basta che il primo pezzo passi le prove — bisogna poter dimostrare perché anche il centesimo le passerà.
Tracciabilità
Dal componente spedito si deve poter risalire al job di costruzione, al lotto di polvere, al numero di riutilizzi, al forno e all'operatore. Se la catena si interrompe in un punto, per molti clienti il pezzo non è accettabile.
Ripetibilità
Provini testimone costruiti insieme al pezzo e testati per ogni lotto, con criteri di accettazione fissati prima. È l'unico legame documentabile fra le proprietà dichiarate a disegno e quello che esce davvero dalla macchina.
Propulsione: camere di spinta e ugelli
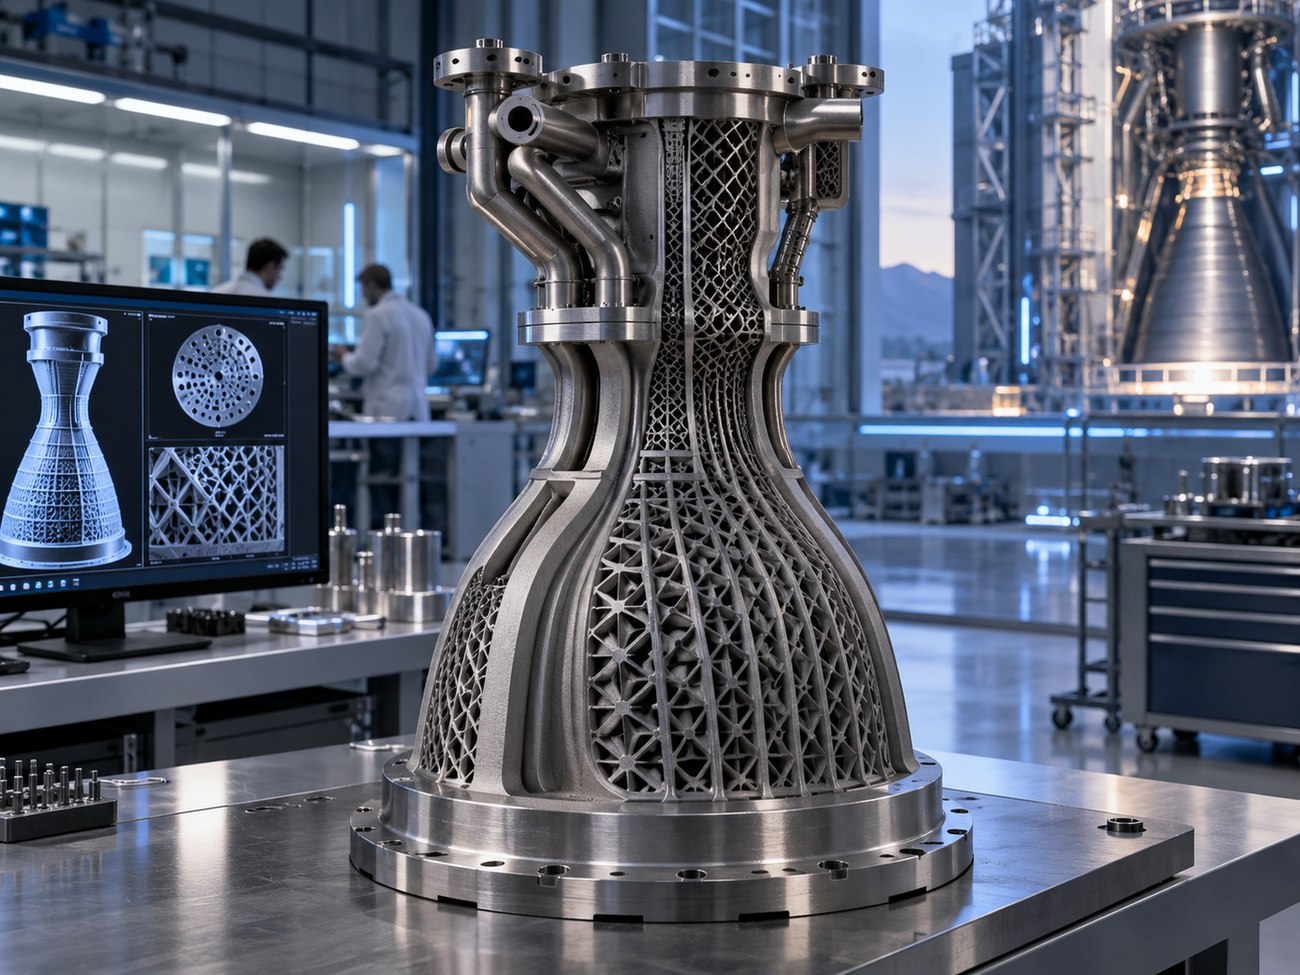
È l'applicazione che ha costretto l'additive a crescere. Una camera di spinta ha il raffreddamento rigenerativo dentro la parete: centinaia di canali che seguono il profilo, con sezione variabile dove il flusso termico cambia. In costruzione tradizionale significa tubi formati e brasati uno a uno; in additive è un corpo unico, e il numero di giunzioni — cioè di modi di rompersi — crolla.
La struttura esterna reticolare non è estetica: sostiene la camera mantenendo la massa al minimo e lasciando accesso ai collettori. Ogni chilogrammo che non parte è carico utile che parte al suo posto, ed è il motivo per cui in questo settore il costo del pezzo non è la variabile che decide.
- Qualifica di processo per lotto
- Provini testimone nello stesso job
- Tomografia sui canali interni
- Tracciabilità della polvere
- Prove a fuoco sul componente
Valvole e manifold per fluidi criogenici
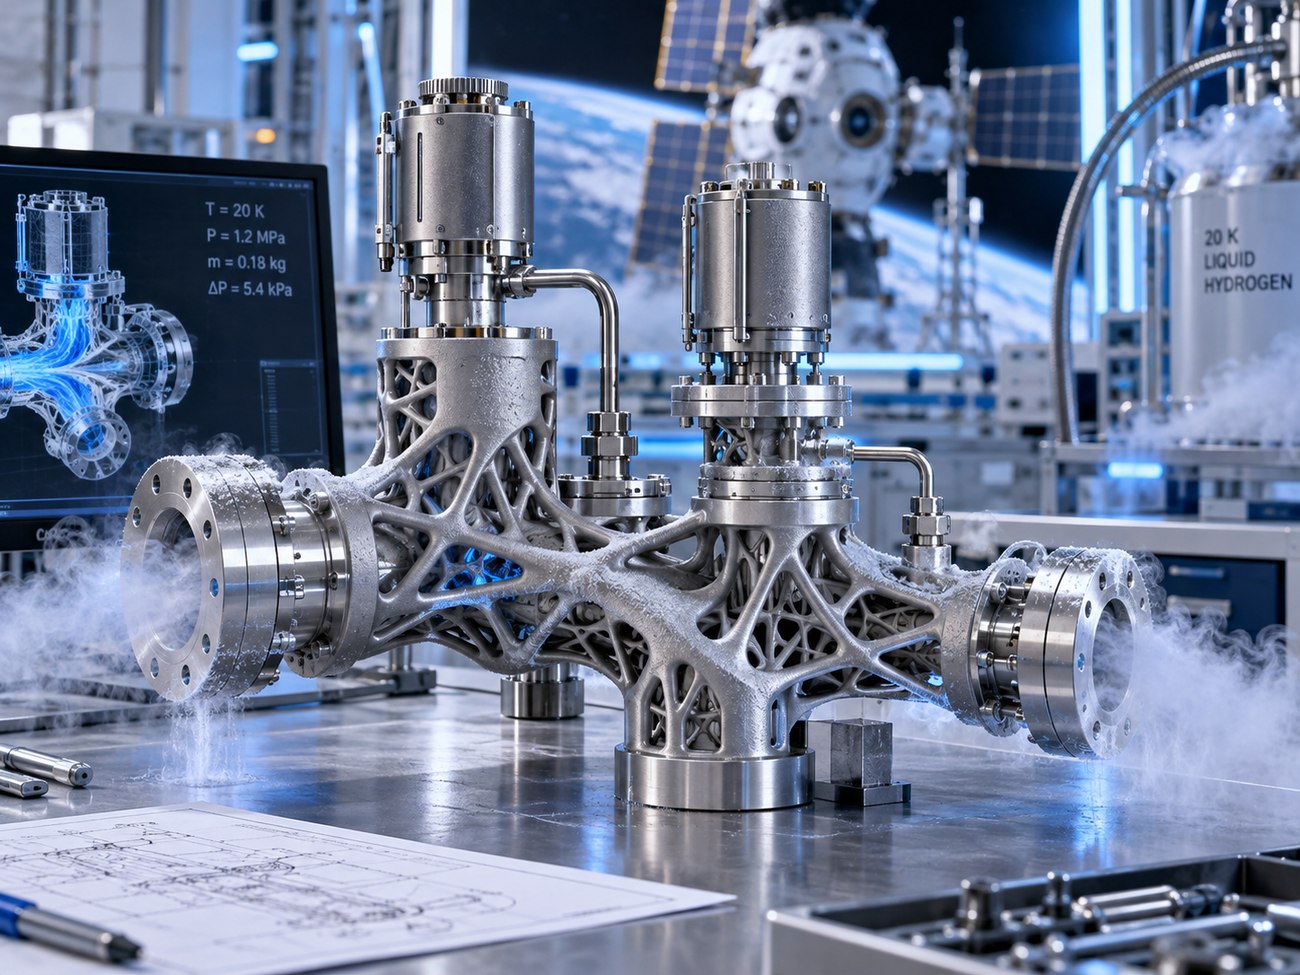
A venti kelvin le regole cambiano. Molti materiali perdono tenacità e diventano fragili proprio dove servirebbe margine, l'idrogeno penetra e infragilisce le leghe suscettibili, e ogni ciclo di raffreddamento e riscaldamento muove le tenute. La scelta del materiale si fa sulla tenacità a bassa temperatura, non sulla resistenza a temperatura ambiente.
Il vantaggio dell'additive qui è doppio: alleggerire una struttura che deve solo reggere, e ridurre il numero di giunzioni in un circuito dove ogni raccordo è un potenziale punto di perdita e un ponte termico. Su un sistema in orbita entrambe le cose si pagano ogni giorno di missione.
- Tenacità verificata a bassa temperatura
- Compatibilità con l'idrogeno
- Prove di tenuta a ciclaggio termico
- Controlli non distruttivi sulle pareti
- Bilancio di massa documentato
Combustori e componenti hot-section
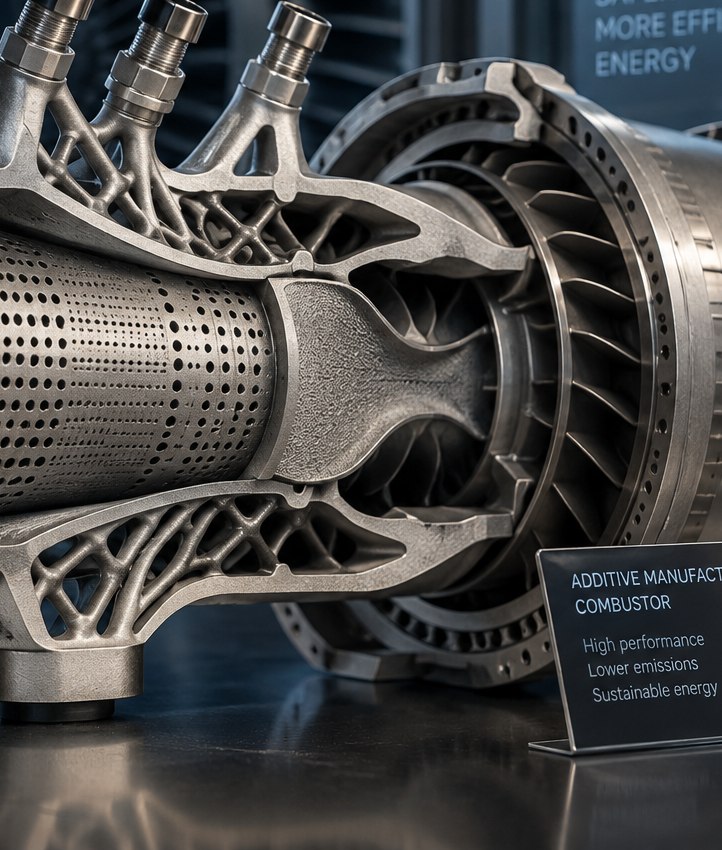
Nella zona di combustione di una turbina il materiale lavora vicino al proprio limite in modo continuativo, non a picchi. Il liner ha migliaia di fori di raffreddamento a film che devono avere diametro e inclinazione corretti: ottenerli in costruzione, invece che per foratura successiva, cambia il tempo di produzione e permette geometrie di foro che una punta non può fare.
Attorno, la struttura portante può essere alleggerita e integrare i collettori del combustibile in un pezzo unico. La riduzione del numero di componenti conta quanto le prestazioni: in un gruppo che lavora in continuo, ogni giunzione eliminata è un punto di ispezione in meno per tutta la vita dell'impianto.
- Superleghe base nichel qualificate
- Trattamento termico e HIP
- Controllo dei fori di raffreddamento
- Prove meccaniche a temperatura
- Piano di ispezione in esercizio
Controllo di flusso in ambiente severo
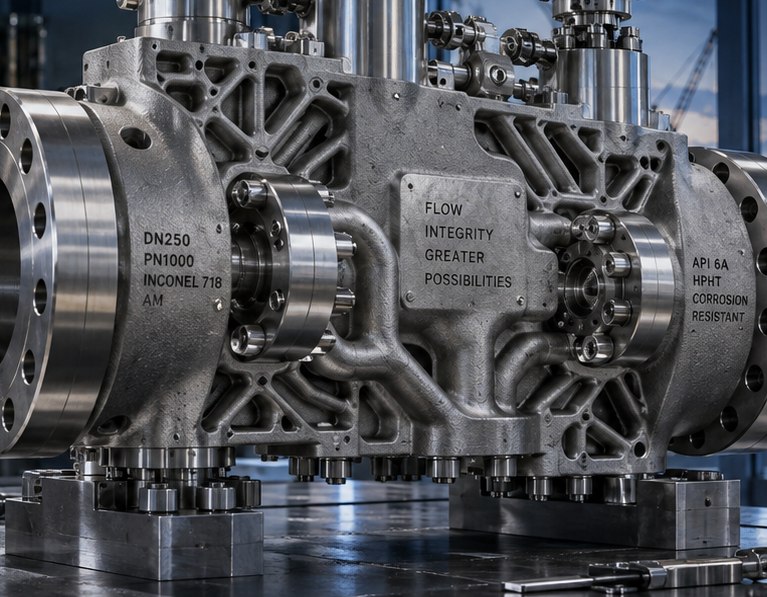
Alta pressione, fluidi corrosivi e, spesso, presenza di idrogeno solforato: è l'ambiente in cui la scelta del materiale è vincolata prima ancora del progetto. Un corpo valvola additivo sostituisce fori ortogonali chiusi con tappi — ognuno dei quali è un potenziale trafilamento — con condotti curvi a sezione ottimizzata, e consolida più corpi in un blocco solo.
Il guadagno di peso non è vanità: sul topside di una piattaforma la massa è un vincolo strutturale, e ogni tonnellata risparmiata è capacità che si libera. Ma niente di tutto questo vale senza la qualifica: in questo settore la conformità al servizio acido e la tracciabilità completa precedono qualunque discorso sulla geometria.
- Idoneità al servizio acido (NACE MR0175 / ISO 15156)
- Qualifica del materiale per pressione e temperatura
- Controlli non distruttivi al 100% sui critici
- Tracciabilità dal lotto di polvere
- Prove di tenuta e di resistenza
Mixer statici e scambiatori per fluidi aggressivi
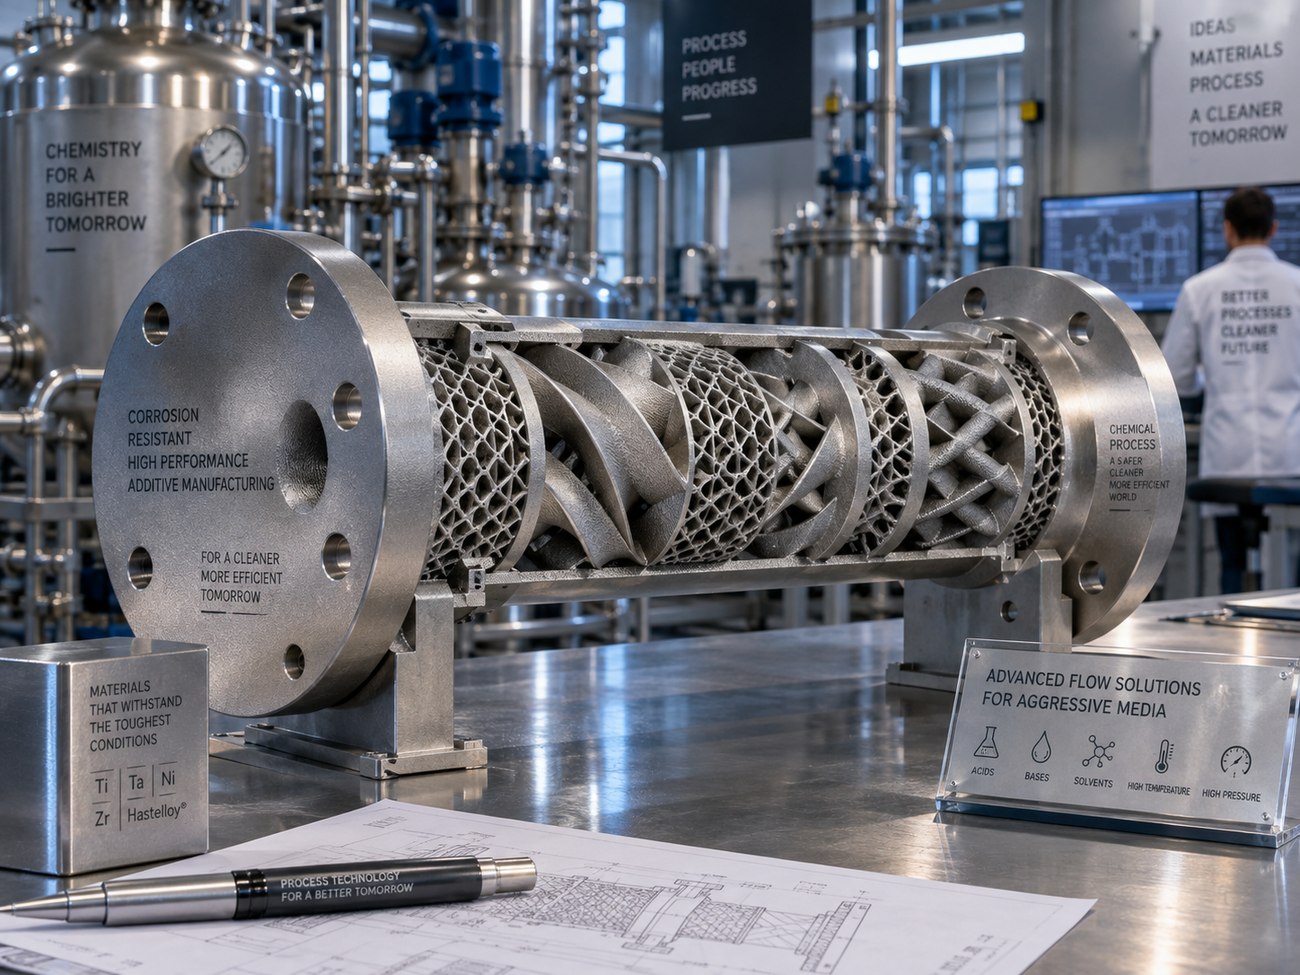
In un miscelatore statico la prestazione è tutta nella geometria interna: il grado di miscelazione ottenuto e la perdita di carico pagata per ottenerlo. Gli elementi si sono sempre saldati o inseriti dentro un tubo, e le saldature interne sono esattamente il punto in cui la corrosione comincia. Costruire elemento e corpo insieme le elimina.
Il secondo vantaggio è la libertà di materiale: le leghe che resistono agli acidi, alle basi e ai solventi — nichel-cromo-molibdeno, titanio, zirconio, tantalio — sono difficili o costose da lavorare, e in additive si usano solo dove servono davvero, nello spessore strettamente necessario.
- Compatibilità chimica verificata sul fluido reale
- Assenza di saldature interne
- Prove di pressione
- Rugosità interna controllata
- Direttiva PED dove applicabile
Componenti per impianti sperimentali e reattori
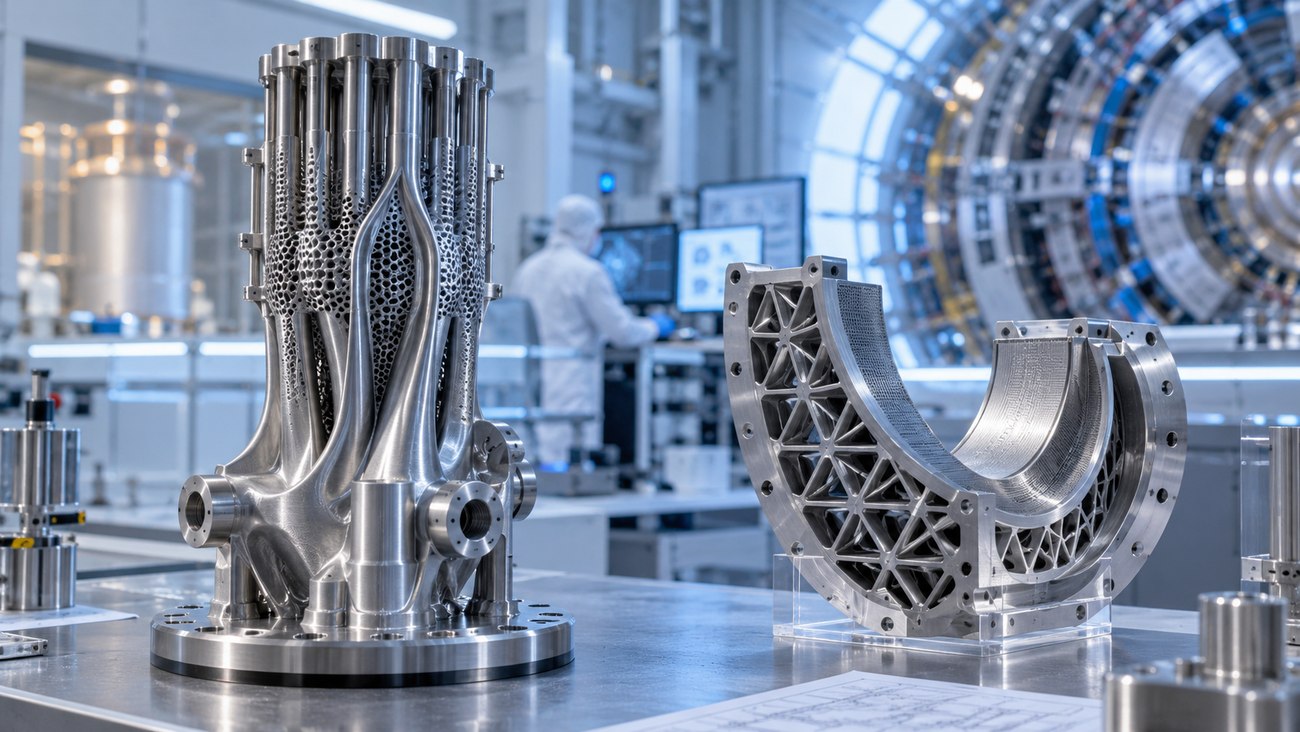
È il settore con il rapporto più estremo fra numero di pezzi e mole di documentazione: lotti da pochi esemplari, geometrie uniche che non si ripeteranno mai, e un fascicolo di qualifica che pesa più del componente. I laboratori di ricerca sono stati fra i primi a portare l'additive metallico dentro ambienti di questo tipo, proprio perché il pezzo unico complesso è dove la tecnologia ha meno concorrenza.
Qui l'additive non compete sul costo: compete sulla fattibilità e sul tempo. Un componente di forma libera, con canali interni e schermature integrate, spesso non ha un'alternativa produttiva — e quando ce l'ha, richiede anni di attrezzaggio che un programma sperimentale non può permettersi.
- Materiale qualificato per l'ambiente di irraggiamento
- Caratterizzazione metallografica completa
- Controlli non distruttivi estesi
- Tracciabilità integrale del lotto
- Documentazione di progetto e di processo
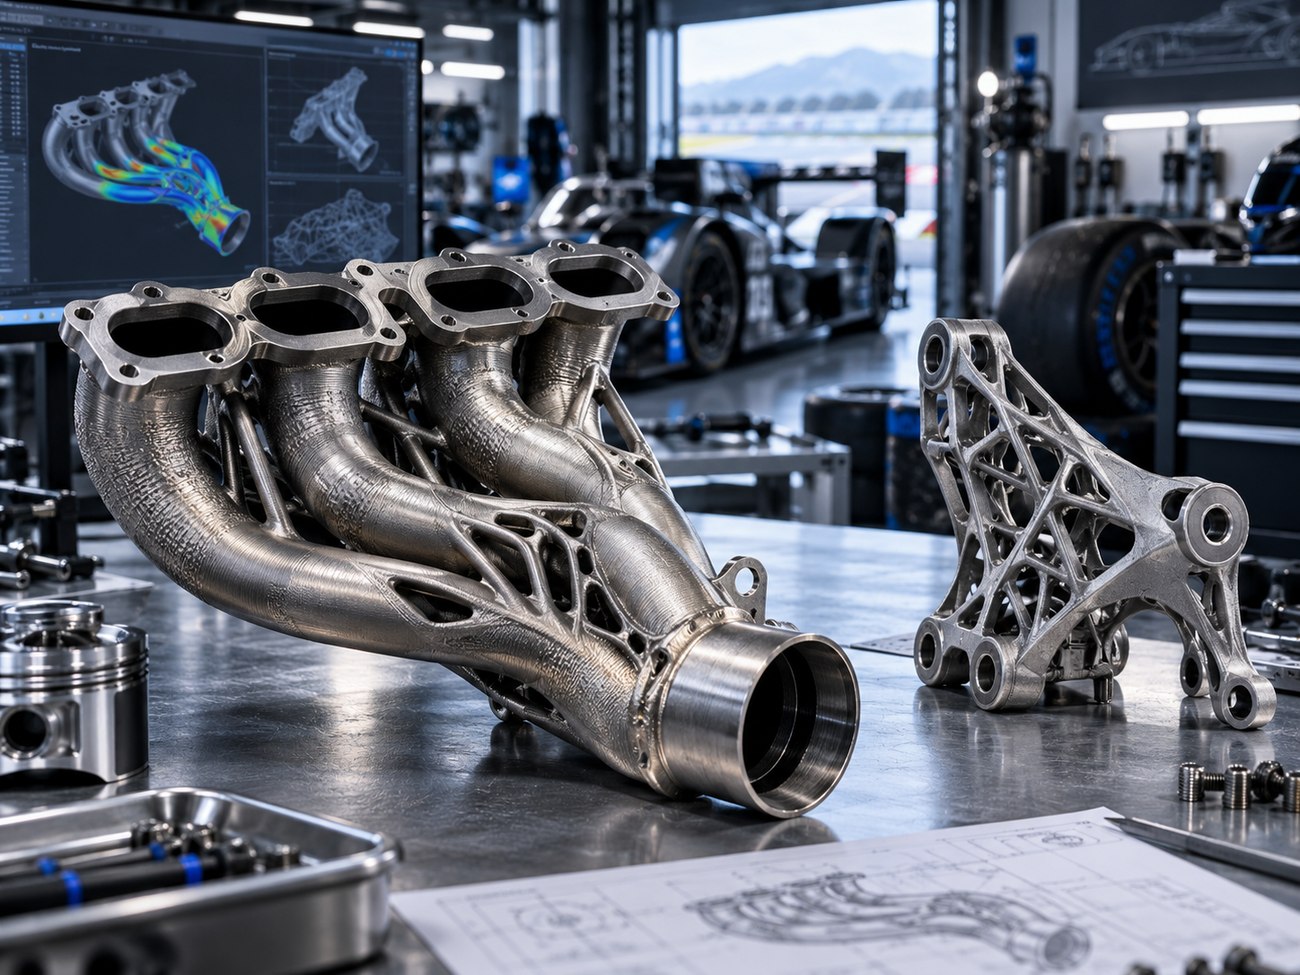
Collettori e sospensioni ad alte prestazioni
Nel motorsport il vincolo non è il costo ma il calendario: fra una gara e l'altra ci sono giorni, non mesi. Un collettore di scarico additivo permette di disegnare i condotti sulla fluidodinamica reale — lunghezze equalizzate, raggi ampi, pareti sottili — e di provarli al banco prima che l'attrezzatura per una versione fusa sarebbe stata nemmeno ordinata.
I portamozzo e i bracci ridisegnati per topologia agiscono sulla massa non sospesa, che è la riduzione di peso con l'effetto più diretto sulla tenuta e sul comportamento dinamico. È anche il settore che fa da laboratorio: quello che si prova qui arriva alla serie qualche anno dopo, già maturo.
- Iterazione di progetto in giorni
- Prove al banco sul pezzo reale
- Controllo di peso su ogni esemplare
- Verifica dimensionale rapida
- Rintracciabilità per stagione
Dove il metallo ha già ceduto
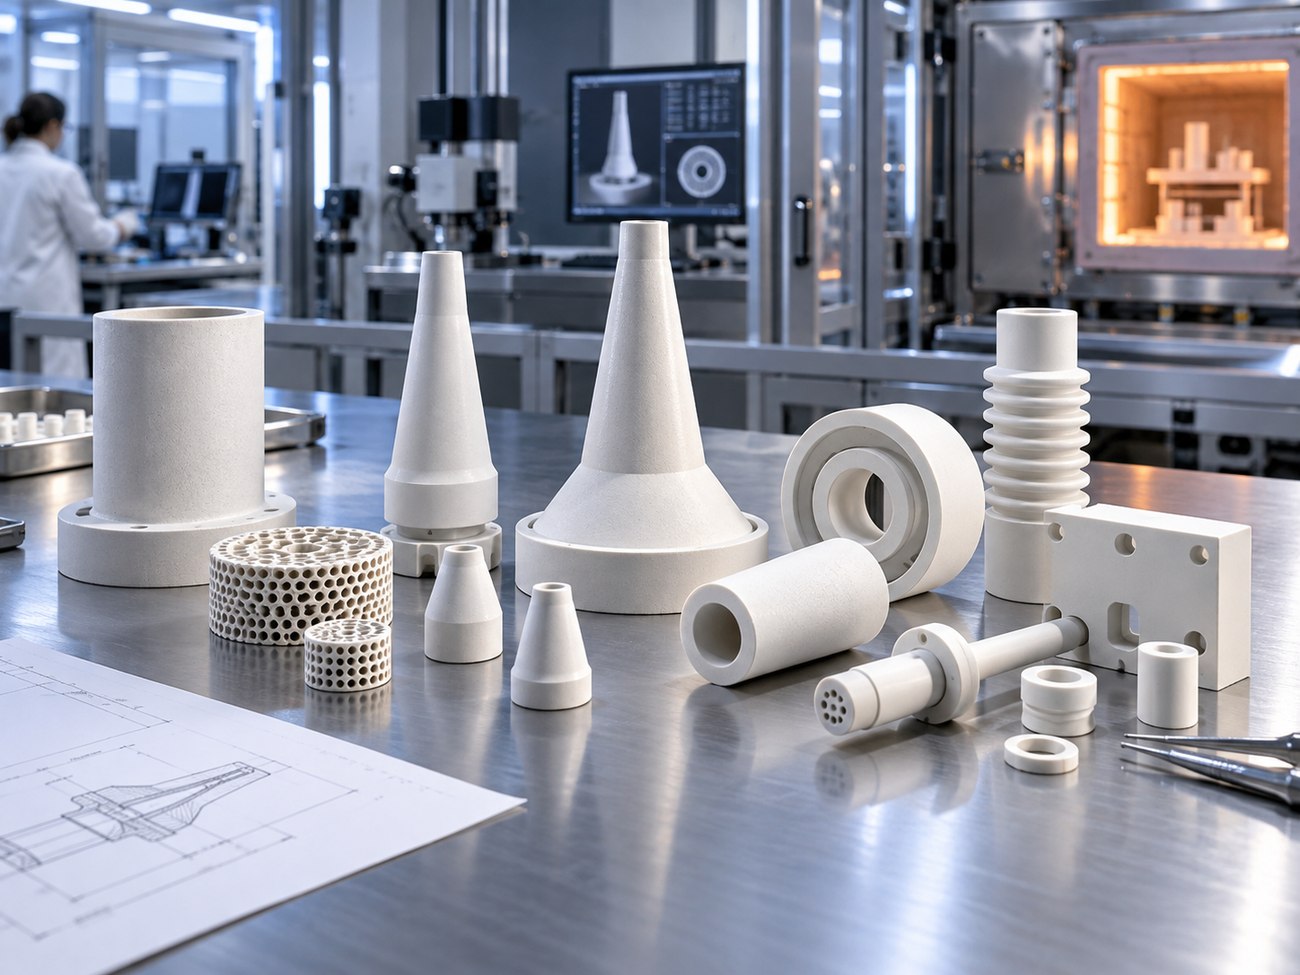
Oltre i limiti delle superleghe, in presenza di abrasione severa, di attacco chimico o dove serve isolamento elettrico, il candidato non è un altro metallo: è una ceramica. Ugelli, isolatori, crogioli, boccole antiusura e strutture porose in allumina, zirconia, carburo e nitruro di silicio lavorano dove qualunque lega si deformerebbe o si corroderebbe.
Quello che la stampa aggiunge è la forma. La pressatura obbliga a geometrie estraibili dallo stampo; la stampa no, e apre canali interni, porosità disegnate e celle non regolari. Il vincolo che resta è il ritiro di sinterizzazione, che va compensato nel modello: le quote strette si ottengono con una rettifica finale.
- Scelta della ceramica sul meccanismo di degrado
- Compensazione del ritiro di sinterizzazione
- Rettifica delle quote funzionali
- Prove di shock termico
- Controllo della porosità
Che cosa chiede ogni ambiente
| Ambiente | Variabile critica | Materiali tipici | Evidenza richiesta |
|---|---|---|---|
| Propulsione spaziale | Flusso termico e massa | Inconel 718 · CuCrZr · Ti6Al4V | CT interna, prove a fuoco |
| Criogenia | Tenacità a 20 K | 316L · Inconel 625 · Al · Ti | Tenuta a ciclaggio termico |
| Turbomacchine | Temperatura continua | Hastelloy X · IN939 · CM247 | Prove a temperatura, HIP |
| Oil & gas | Corrosione e pressione | Inconel 625/718 · duplex | Servizio acido, CND al 100% |
| Chimica di processo | Attacco chimico | Hastelloy · Ti · Zr · Ta | Compatibilità sul fluido reale |
| Nucleare | Irraggiamento | Inox · leghe dedicate | Metallografia, fascicolo integrale |
| Motorsport | Tempo e massa | Ti6Al4V · Inconel · Al-Mg-Sc | Peso e quote per esemplare |
| Ceramica tecnica | Usura e alta temperatura | Al₂O₃ · ZrO₂ · SiC · Si₃N₄ | Shock termico, porosità |
La tabella è una mappa di orientamento, non un capitolato. Materiali ed evidenze applicabili dipendono dal componente, dal cliente e dalla normativa di riferimento, e vanno confermati caso per caso prima di impegnarsi.
Le domande che ci fanno più spesso
Che cosa distingue un componente 'alta tecnologia' da uno normale?
Non la complessità della forma, ma le conseguenze del guasto. Se la rottura di un pezzo comporta un rischio per le persone, per l'impianto o per una missione, il componente entra in questa fascia e il costo smette di essere il criterio principale: prima viene la capacità di dimostrare che il pezzo farà quello che deve, e che lo farà anche il prossimo lotto. Un particolare geometricamente banale in una linea del gas è alta tecnologia; una staffa complicatissima su una macchina da caffè no.
Quanto costa in più un componente qualificato rispetto a uno normale?
La differenza raramente sta nel pezzo: sta nella qualifica e nei controlli, che sono un costo in gran parte fisso e indipendente dal numero di esemplari. Su un lotto piccolo possono superare il costo di costruzione; su lotti ripetuti si diluiscono. È per questo che la domanda giusta non è quanto costa il pezzo, ma su quanti pezzi si spalma il percorso di qualifica.
È possibile qualificare un fornitore esterno invece di attrezzarsi internamente?
Nella grande maggioranza dei casi è la scelta corretta, e per chi non fa additive come mestiere è quasi sempre l'unica sensata. La qualifica di un fornitore riguarda il suo processo, non la sua macchina: si verificano protocollo di qualifica, gestione delle polveri, piano di controllo, tracciabilità e capacità di riqualificarsi quando qualcosa cambia. È un lavoro documentale e di audit, ed è esattamente il tipo di attività su cui affianchiamo l'azienda.
Che cosa succede se il fornitore cambia macchina o lotto di polvere?
Serve una riqualifica, ed è il punto su cui più spesso i contratti sono scritti male. I parametri non sono trasferibili fra macchine diverse, né fra due macchine dello stesso modello senza verifica. Nei settori regolamentati il fornitore ha l'obbligo di notificare il cambiamento; in quelli non regolamentati va messo per contratto, perché altrimenti lo si scopre da una differenza nei risultati delle prove.
Da dove si comincia se il componente è critico ma non abbiamo esperienza di additive?
Non da quel componente. Si comincia da un pezzo dello stesso ambiente ma senza conseguenze di sicurezza — un'attrezzatura, un ricambio non critico, un prototipo funzionale — per costruire l'esperienza di progetto e la relazione con il fornitore. Il componente critico arriva dopo, quando la filiera è già stata messa alla prova su qualcosa che, se va male, costa solo tempo.
Hai un componente che non può sbagliare?
Raccontaci l'ambiente in cui lavora e le evidenze che il tuo cliente richiede: valutiamo la fattibilità, il materiale e il percorso di qualifica, e ti diciamo con franchezza se la strada è percorribile.
Parliamo del tuo componente →