← Tecnologie produttive

Materiali avanzati

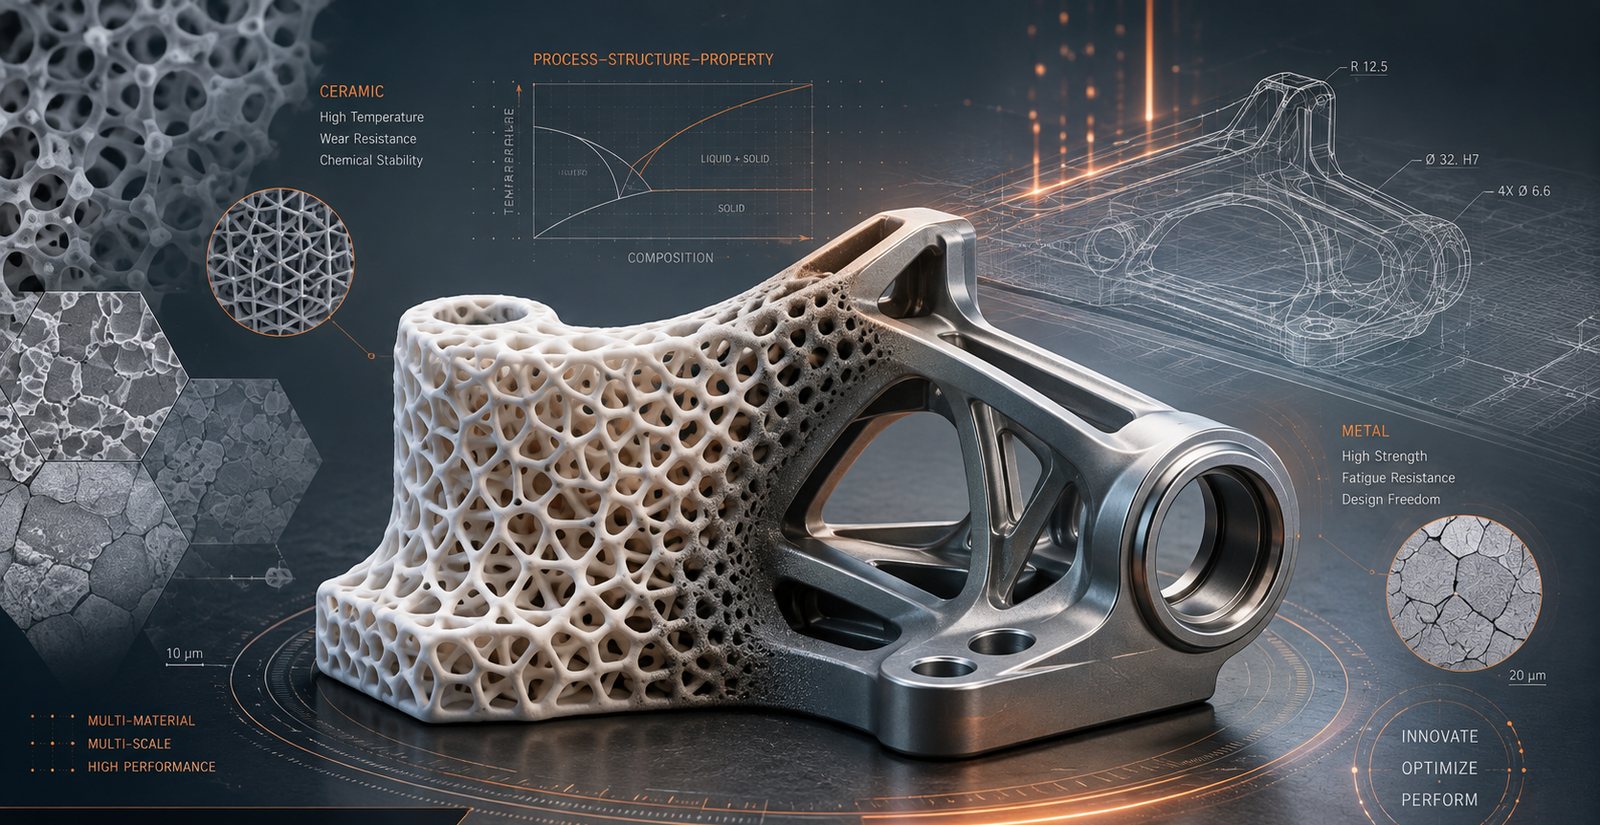
Metallo, ceramica tecnica e polimeri ad alte prestazioni: la scelta del materiale guida il processo, non il contrario. Qui trovi i materiali che consideriamo, con le proprietà che contano e le applicazioni industriali di ciascuno.

In sintesi

La sequenza corretta è sempre la stessa: prima il requisito funzionale del componente — temperatura, carico, ambiente chimico, contatto con il paziente o con l'alimento — poi il materiale che lo soddisfa, e solo alla fine il processo capace di dare forma a quel materiale. Invertire l'ordine è l'errore più comune e il più costoso.

Fra i metalli il campo è vasto: superleghe base nichel per il caldo, maraging e acciai da utensili per gli stampi, inossidabili per corrosione e igiene, titanio per il rapporto resistenza/peso e la biocompatibilità, alluminio per leggerezza e conducibilità, rame per il calore, cobalto-cromo per l'usura.

Nella ceramica tecnica la scelta passa per la distinzione fra ossidi — allumina, zirconia, mullite, cordierite — e non ossidi: carburo di silicio, nitruro di silicio, nitruro di alluminio, nitruro di boro, carburo di boro. Sono famiglie con comportamenti opposti su shock termico, conducibilità e tenacità.

Fra i polimeri la linea di separazione è la temperatura d'esercizio continua: sotto i 100 °C bastano le poliammidi, oltre i 200 °C servono PEEK, PEKK e polieterimmidi.
Metodo

Il materiale guida il processo

Requisito funzionale

Si parte dalla condizione peggiore che il pezzo deve sopportare in esercizio, non da quella nominale: temperatura di picco, carico ciclico, ambiente chimico, normativa di settore. È l'unico dato che non si negozia.

Vincolo di processo

Ogni materiale è disponibile solo su alcuni processi, e ciascuno lascia una firma: anisotropia, porosità residua, tensioni interne, ritiro di sinterizzazione. Il pezzo finito non ha le proprietà del manuale.

Trattamento e qualifica

Distensione, solubilizzazione, invecchiamento, HIP, rettifica: il materiale arriva alle prestazioni dichiarate solo a valle del trattamento giusto, e la filiera va qualificata prima di disegnare.

Metalli

Leghe metalliche e applicazioni

Sei famiglie, dalla superlega da turbina all'acciaio da stampo. Per ciascuna lega: le proprietà che contano nella scelta e i settori in cui viene usata.

Superleghe base nichel

Resistenza meccanica e all'ossidazione dove l'acciaio ha già ceduto.

Inconel 718

UNS N07718 · 2.4668

La superlega più usata in additive: indurita per precipitazione, unisce alta resistenza, saldabilità e stabilità dimensionale fino a circa 650 °C.

Densità
8,2 g/cm³
Esercizio
≤ ~650 °C
Meccanica
Rm 1.100–1.400 MPa
Processi
LPBF · Binder jetting · CNC · fonderia
  • Dischi e alberi turbina
  • Camere e condotti caldi
  • Valvole oil & gas
  • Componenti criogenici

Inconel 625

UNS N06625 · 2.4856

Resistenza alla corrosione marina e chimica eccezionale e ottima tolleranza di processo in stampa; resistenza meccanica inferiore al 718.

Densità
8,4 g/cm³
Esercizio
≤ ~900 °C
Meccanica
Rm 800–1.000 MPa
Processi
LPBF · DED · CNC
  • Impianti chimici
  • Off-shore e navale
  • Scambiatori
  • Sistemi di scarico

Hastelloy X

UNS N06002 · 2.4665

Resistenza all'ossidazione ad altissima temperatura con buona formabilità: è il materiale classico della zona di combustione.

Densità
8,2 g/cm³
Esercizio
≤ ~1.100 °C
Meccanica
Rm 700–900 MPa
Processi
LPBF · lamiera · CNC
  • Camere di combustione
  • Bruciatori industriali
  • Turbine a gas
  • Attrezzature da forno

IN939 · CM247LC

superleghe da palettatura

Leghe per la hot section, con tenori di alluminio e titanio che le rendono difficili da saldare: richiedono parametri e trattamenti dedicati.

Esercizio
≤ ~1.050 °C
Processi
LPBF · microfusione
Nota
sensibili alla criccatura
  • Palette turbina
  • Ugelli statorici
  • Componenti hot-section

Acciai per stampi e utensili

Durezza, tenuta a caldo e resistenza all'usura, con la lavorabilità che serve in officina.

Maraging 300

1.2709 · 18Ni300 · X3NiCoMoTi18-9-5

Lo standard per gli inserti di stampo stampati: si costruisce senza criccare, si lavora allo stato ricotto e indurisce per invecchiamento con deformazioni minime.

Densità
8,1 g/cm³
Durezza
50–54 HRC dopo invecchiamento
Meccanica
Rm 1.900–2.100 MPa
Processi
LPBF · CNC
  • Inserti a canali conformali
  • Stampi a iniezione
  • Punzoni e utensili
  • Pressofusione

H13

1.2344 · X40CrMoV5-1

Acciaio da lavorazioni a caldo: resiste alla fatica termica e al contatto prolungato con lega fusa, dove il maraging perderebbe durezza.

Esercizio
≤ ~550 °C
Durezza
44–52 HRC
Processi
LPBF · CNC · forgiato
  • Stampi pressofusione
  • Camere e contenitori di iniezione
  • Attrezzature a caldo
  • Estrusione

M2 · HS6-5-2

1.3343 · acciaio rapido

Durezza a caldo e resistenza all'usura da acciaio rapido, oggi ottenibile anche per binder jetting e sinterizzazione.

Durezza
62–66 HRC
Processi
Binder jetting · CNC · MIM
  • Utensili da taglio
  • Inserti da usura
  • Punzoni e matrici

Acciai inossidabili

Corrosione, igiene e costo controllato: la base di gran parte della produzione industriale.

316L

1.4404 · X2CrNiMo17-12-2

Austenitico, duttile e biocompatibile: il riferimento per chimica, alimentare e medicale, con ottima saldabilità e nessun trattamento di tempra.

Densità
8,0 g/cm³
Esercizio
≤ ~550 °C
Meccanica
Rm 500–650 MPa
Processi
LPBF · Binder jetting · MIM · CNC
  • Impianti alimentari
  • Chimica e farmaceutica
  • Strumentario chirurgico
  • Navale

17-4 PH

1.4542 · X5CrNiCuNb16-4

Inossidabile indurito per precipitazione: resistenza meccanica quasi da acciaio legato senza rinunciare alla resistenza alla corrosione.

Meccanica
Rm 900–1.300 MPa
Durezza
fino a ~44 HRC
Processi
LPBF · Binder jetting · MIM · CNC
  • Organi meccanici
  • Valvole e alberi
  • Aeronautica
  • Oil & gas

Duplex 2205

1.4462

Struttura austeno-ferritica: il doppio della resistenza allo snervamento di un 316L e una tenuta superiore alla corrosione sotto sforzo dei cloruri.

Meccanica
Rp0,2 ~450–550 MPa
Processi
LPBF · CNC
Nota
bilancio delle fasi da verificare dopo stampa
  • Desalinizzazione
  • Off-shore
  • Serbatoi chimici
  • Pompe

Leghe di titanio

Rapporto resistenza/peso, resistenza alla corrosione e biocompatibilità nello stesso materiale.

Ti6Al4V

Grado 5 · Grado 23 ELI · 3.7165

La lega di titanio più usata al mondo. Il grado 23 ELI, a bassissimo tenore di interstiziali, è la versione per uso implantare.

Densità
4,43 g/cm³
Esercizio
≤ ~400 °C
Meccanica
Rm 900–1.100 MPa
Processi
LPBF · EBM · CNC
  • Impianti ortopedici
  • Strutture aerospaziali
  • Competizione
  • Attrezzature chimiche

Titanio CP

Grado 1 – 4 · titanio puro

Titanio non legato: più duttile e più resistente alla corrosione, meno resistente meccanicamente. Quando conta l'ambiente più della sollecitazione.

Densità
4,51 g/cm³
Meccanica
Rm 300–550 MPa
Processi
LPBF · CNC · lamiera
  • Anodi e celle elettrolitiche
  • Scambiatori
  • Impianti dentali
  • Desalinizzazione

Leghe di alluminio

Leggerezza e conducibilità termica, con un salto di prestazioni fra leghe da fonderia e leghe allo scandio.

AlSi10Mg

3.2381 · EN AC-43000

La lega di riferimento per l'additive in alluminio: si stampa facilmente, è leggera e conduce bene il calore.

Densità
2,67 g/cm³
Esercizio
≤ ~200 °C
Meccanica
Rm 350–450 MPa (T6)
Termica
~120–150 W/m·K
  • Dissipatori
  • Staffe alleggerite
  • Prototipi funzionali
  • Automotive

Al-Mg-Sc

alluminio allo scandio

L'aggiunta di scandio affina il grano e porta la resistenza specifica ben oltre le leghe da fonderia: nasce per strutture alleggerite.

Densità
2,67 g/cm³
Meccanica
Rm 480–530 MPa
Nota
costo polvere elevato
  • Strutture aerospaziali
  • Droni
  • Competizione
  • Robotica

Al-Cu ad alta resistenza

famiglia A20X · 2xxx

Alluminio-rame per temperature d'esercizio superiori alle leghe Al-Si, a costo di una finestra di processo più stretta.

Esercizio
≤ ~250 °C
Meccanica
Rm 450–510 MPa
Processi
LPBF · fonderia
  • Pistoni e componenti motore
  • Aerospazio
  • Scambiatori caldi

Cobalto-cromo, rame e refrattari

Materiali scelti per una proprietà dominante: usura, conducibilità o densità.

CoCrMo

ASTM F75 · 2.4723

Durezza, resistenza all'usura e biocompatibilità nello stesso materiale, con buona tenuta anche ad alta temperatura.

Densità
8,3 g/cm³
Esercizio
≤ ~600 °C
Meccanica
Rm 900–1.200 MPa
Processi
LPBF · microfusione · CNC
  • Protesi d'anca e ginocchio
  • Strutture dentali
  • Organi da usura
  • Palette turbina

CuCrZr

CW106C · 2.1293

Rame legato a cromo e zirconio: conducibilità quasi da rame puro con resistenza meccanica utilizzabile, stampabile con laser infrarossi.

Densità
8,9 g/cm³
Termica
~300–320 W/m·K
Esercizio
≤ ~450 °C
  • Camere di spinta
  • Induttori
  • Elettrodi
  • Scambiatori ad alta potenza

Rame puro

Cu-ETP · Cu-OFE

Massima conducibilità elettrica e termica; riflette il laser infrarosso, quindi per stamparlo in modo affidabile servono sorgenti verdi o blu.

Termica
~390 W/m·K
Processi
LPBF laser verde/blu · Binder jetting
  • Bobine e induttori
  • Elettronica di potenza
  • Antenne e guide d'onda
  • Scambiatori

Tantalio e tungsteno

Ta · W · metalli refrattari

Il tantalio per biocompatibilità e inerzia chimica, il tungsteno per densità, punto di fusione e capacità di schermare le radiazioni.

Densità
Ta 16,6 · W 19,3 g/cm³
Esercizio
W ≤ ~2.000 °C
Nota
processi dedicati
  • Impianti porosi
  • Collimatori e schermature
  • Crogioli
  • Ugelli ad alta temperatura
Confronto rapido

Dieci leghe messe in fila sulle grandezze che decidono per prime.

MaterialeDensitàEsercizio indicativoResistenza tipicaSi sceglie per
Inconel 7188,2≤ ~650 °CRm 1.100–1.400 MPaResistenza a caldo
Hastelloy X8,2≤ ~1.100 °CRm 700–900 MPaOssidazione estrema
Maraging 3008,1≤ ~400 °C50–54 HRCStampi e utensili
316L8,0≤ ~550 °CRm 500–650 MPaCorrosione e igiene
17-4 PH7,8≤ ~300 °CRm 900–1.300 MPaResistenza + corrosione
Ti6Al4V4,4≤ ~400 °CRm 900–1.100 MPaPeso e biocompatibilità
AlSi10Mg2,67≤ ~200 °CRm 350–450 MPaLeggerezza e calore
Al-Mg-Sc2,67≤ ~250 °CRm 480–530 MPaResistenza specifica
CuCrZr8,9≤ ~450 °C~300–320 W/m·KConducibilità
CoCrMo8,3≤ ~600 °CRm 900–1.200 MPaUsura e impianti

Tutti i valori di questa pagina sono ordini di grandezza indicativi, utili per orientare la scelta. Le proprietà reali di un componente dipendono dal processo, dall'orientamento di costruzione, dal trattamento termico e dal fornitore: prima di mettere un numero a disegno va sempre verificata la scheda tecnica della lega e del processo specifico.

Un esempio

Perché la stessa funzione cambia materiale

Un ugello che lavora a 400 °C, uno a 900 °C e uno a contatto con polvere abrasiva sono lo stesso componente solo nel disegno. Il primo si fa in inossidabile, il secondo in Hastelloy o Inconel, il terzo in carburo di boro o carburo di silicio — e ognuno dei tre impone un processo e una filiera diversi.

È il motivo per cui una consulenza sui materiali che non entra nel merito dell'esercizio reale non serve a niente: il catalogo lo trova chiunque, la domanda giusta no.

Componente metallico complesso in additive manufacturing
Polimeri

Polimeri ad alte prestazioni e applicazioni

Dalla poliammide da sinterizzazione ai chetoni tecnici, fino alle resine fotopolimerizzate per attrezzature e medicale.

Poliammidi e tecnopolimeri

Parti funzionali da sinterizzazione: nessun supporto, geometria libera, ripetibilità industriale.

PA12 e PA11

poliammide · MJF · SLS

Il cavallo di battaglia della sinterizzazione: parti funzionali senza supporti, buona resistenza meccanica e chimica. Il PA11 è di origine vegetale e più tenace.

Densità
1,01 g/cm³
Esercizio
≤ ~90 °C continuo
Meccanica
Rm 45–50 MPa
  • Parti funzionali
  • Attrezzature di linea
  • Condotti e collettori
  • Preserie

Poliammidi caricate

PA-GF · PA-CF · PA-AL

Cariche di vetro, carbonio o alluminio per rigidezza e stabilità dimensionale, pagate con una riduzione della tenacità.

Meccanica
modulo 3.000–6.000 MPa
Nota
più rigido, meno tenace
  • Staffe strutturali
  • Maschere e attrezzature
  • Automotive
  • Sostituzione di metallo

TPU

poliuretano termoplastico

Elastomerico stampabile: la durezza percepita si progetta con la geometria del reticolo, non solo con la mescola.

Durezza
60–95 Shore A
Nota
reticoli a rigidezza variabile
  • Solette e imbottiture
  • Guarnizioni
  • Smorzatori
  • Impugnature

PP

polipropilene

Resistenza chimica, saldabilità e bassa densità: il polimero dei contenitori e dei circuiti fluidici, con ritiro da gestire in stampa.

Densità
0,9 g/cm³
Nota
saldabile e riciclabile
  • Contenitori
  • Condotti chimici
  • Automotive
  • Prototipi a contatto

Polimeri ad alte prestazioni

Dove il polimero sostituisce il metallo: temperatura, chimica, sterilizzazione, peso.

PEEK

polietereterchetone

Il riferimento fra i termoplastici tecnici: esercizio continuo intorno ai 250 °C, resistenza chimica, alle radiazioni e alla sterilizzazione ripetuta.

Densità
1,3 g/cm³
Esercizio
≤ ~250 °C continuo
Meccanica
Rm 90–100 MPa
  • Sostituzione di metallo
  • Impianti (grado implantare)
  • Oil & gas
  • Semiconduttori

PEKK

polietere-chetone-chetone

Parente del PEEK con cristallizzazione più lenta e finestra di processo più ampia: più gestibile su pezzi grandi e strati spessi.

Esercizio
≤ ~230 °C
Nota
meno deformazioni in stampa
  • Aerospazio
  • Strutture leggere
  • Medicale
  • Attrezzature

PEI · ULTEM™ 9085 e 1010

polieterimmide

Termoplastico con certificazioni al fuoco, fumo e tossicità: è la ragione per cui si trova negli interni degli aeromobili.

Esercizio
≤ ~170–215 °C
Nota
certificazioni FST
  • Interni aeromobili
  • Attrezzature
  • Ferroviario
  • Elettronica

PPSU · PSU · PPS

polisulfoni e polifenilensolfuro

Sterilizzabilità ripetuta in autoclave, trasparenza o resistenza chimica spinta, a un costo inferiore ai chetoni.

Esercizio
≤ ~180 °C
Nota
autoclavabile
  • Strumenti medicali
  • Componenti sterilizzabili
  • Chimica
  • Alimentare

Resine tecniche per fotopolimerizzazione

Dettaglio e finitura che nessuna estrusione raggiunge, con famiglie dedicate a ogni uso.

Resine rigide e per alta temperatura

SLA · DLP

Finitura e dettaglio superiori a qualunque tecnologia a estrusione o sinterizzazione, con comportamento da termoindurente.

Esercizio
HDT fino a ~230 °C
Nota
fragilità superiore ai termoplastici
  • Master per vacuum casting
  • Attrezzature
  • Prototipi estetici
  • Modelli di verifica

Resine biocompatibili

classi certificate

Formulazioni con biocompatibilità certificata per contatto con il paziente, dai modelli ai dispositivi d'uso temporaneo.

Nota
certificazione secondo la classe d'uso
  • Dime chirurgiche
  • Modelli dentali
  • Bite e allineatori
  • Protesi provvisorie

Resine calcinabili ed elastomeriche

castable · silicone-like

Modelli che bruciano senza residui per la microfusione, ed elastomeri fotopolimerizzati per tenute e prototipi morbidi.

Nota
residuo di calcinazione minimo
  • Microfusione
  • Gioielleria
  • Guarnizioni
  • Prototipi morbidi
Domande frequenti

Le domande che ci fanno più spesso

Come si sceglie il materiale per un componente industriale?

Si parte dal requisito funzionale nella condizione peggiore di esercizio — temperatura di picco, carico, ambiente chimico, normativa applicabile — si individuano i materiali che lo soddisfano e solo allora si guarda quali processi possono dare forma a quei materiali nei volumi richiesti. Partire dalla tecnologia disponibile invece che dal requisito è l'errore più costoso, perché porta a riprogettare tutto quando il pezzo non regge in campo.

Che differenza c'è fra Inconel 718 e Inconel 625?

Il 718 è indurito per precipitazione e ha resistenza meccanica molto superiore, ma è stabile fino a circa 650 °C: oltre, i precipitati che lo rinforzano si dissolvono. Il 625 ha resistenza meccanica inferiore e non è indurito per precipitazione, ma regge l'ossidazione e la corrosione a temperature più alte ed è più tollerante in stampa. In sintesi: 718 dove serve carico, 625 dove serve ambiente.

Quando conviene il maraging rispetto a un acciaio da utensili tradizionale?

Quando il pezzo va stampato. Il maraging 1.2709 si costruisce in additive senza criccare, si lavora allo stato ricotto e indurisce per invecchiamento a bassa temperatura con deformazioni minime: è la combinazione che rende possibili gli inserti a canali conformali. Dove il pezzo si ricava dal pieno e lavora a caldo prolungato, un H13 resta la scelta migliore perché mantiene la durezza a temperatura più alta.

Zirconia o allumina?

Allumina quando servono isolamento elettrico, inerzia chimica e durezza a costo contenuto, ed è la scelta di partenza nella maggior parte dei casi. Zirconia quando il pezzo prende urti o flessione: è molto più tenace grazie alla trasformazione di fase, ma costa di più, pesa di più e va valutata rispetto all'invecchiamento idrotermico in presenza di acqua calda. Le miscele ZTA e ATZ servono proprio a spostare il compromesso.

Un polimero ad alte prestazioni può davvero sostituire un metallo?

In diversi casi sì, e il vantaggio non è solo il peso: il PEEK non si corrode, isola elettricamente, smorza le vibrazioni e si sterilizza. I limiti sono rigidezza molto inferiore all'acciaio, creep sotto carico costante e stabilità dimensionale peggiore con l'umidità. La sostituzione funziona quando si riprogetta la sezione, non quando si copia la geometria metallica nel polimero.

I valori di resistenza di un pezzo stampato sono uguali a quelli del materiale massiccio?

No, e considerarli uguali è un errore ricorrente. Un pezzo in additive ha proprietà anisotrope — diverse lungo l'asse di costruzione rispetto al piano — può avere porosità residua e nasce con tensioni interne da distendere. Con trattamento termico corretto, ed eventualmente HIP, molte leghe raggiungono o superano i valori del massiccio, ma è un risultato da verificare con provini costruiti nello stesso lotto, non da dare per scontato.

Non sai quale materiale regge il tuo caso?

Raccontaci come lavora il pezzo — temperatura, carichi, ambiente, volumi — e ti diciamo quali materiali reggono davvero e con quale processo si producono.

Parliamo del tuo caso →