← Tecnologie produttive

Ingegneria e simulazione

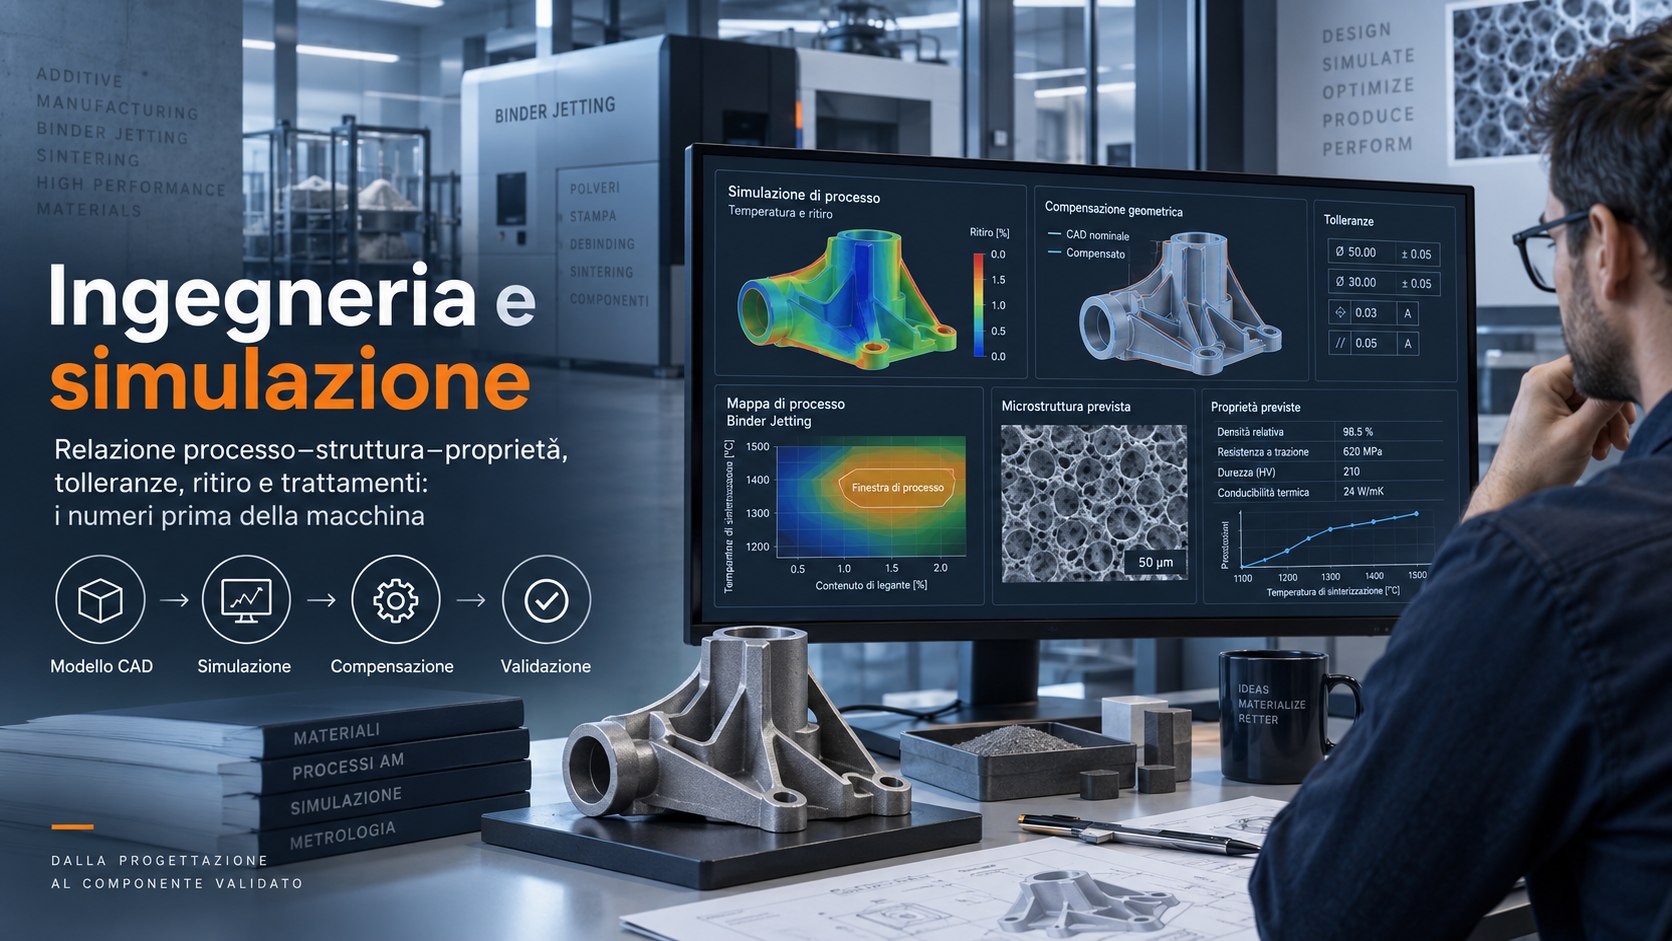
Relazione processo–struttura–proprietà, tolleranze, ritiro e trattamenti: i numeri prima della macchina. Simulare significa sapere in anticipo quello che altrimenti si scopre al terzo lotto.

Ingegneria e simulazione per l'additive manufacturing
Il percorso completo: modello CAD, simulazione, compensazione, validazione.

In sintesi

La simulazione di processo risponde a quattro domande prima che il pezzo esista: di quanto ritira, dove si deforma, quali quote non staranno in tolleranza e se regge il carico con le proprietà che avrà davvero dopo i trattamenti.

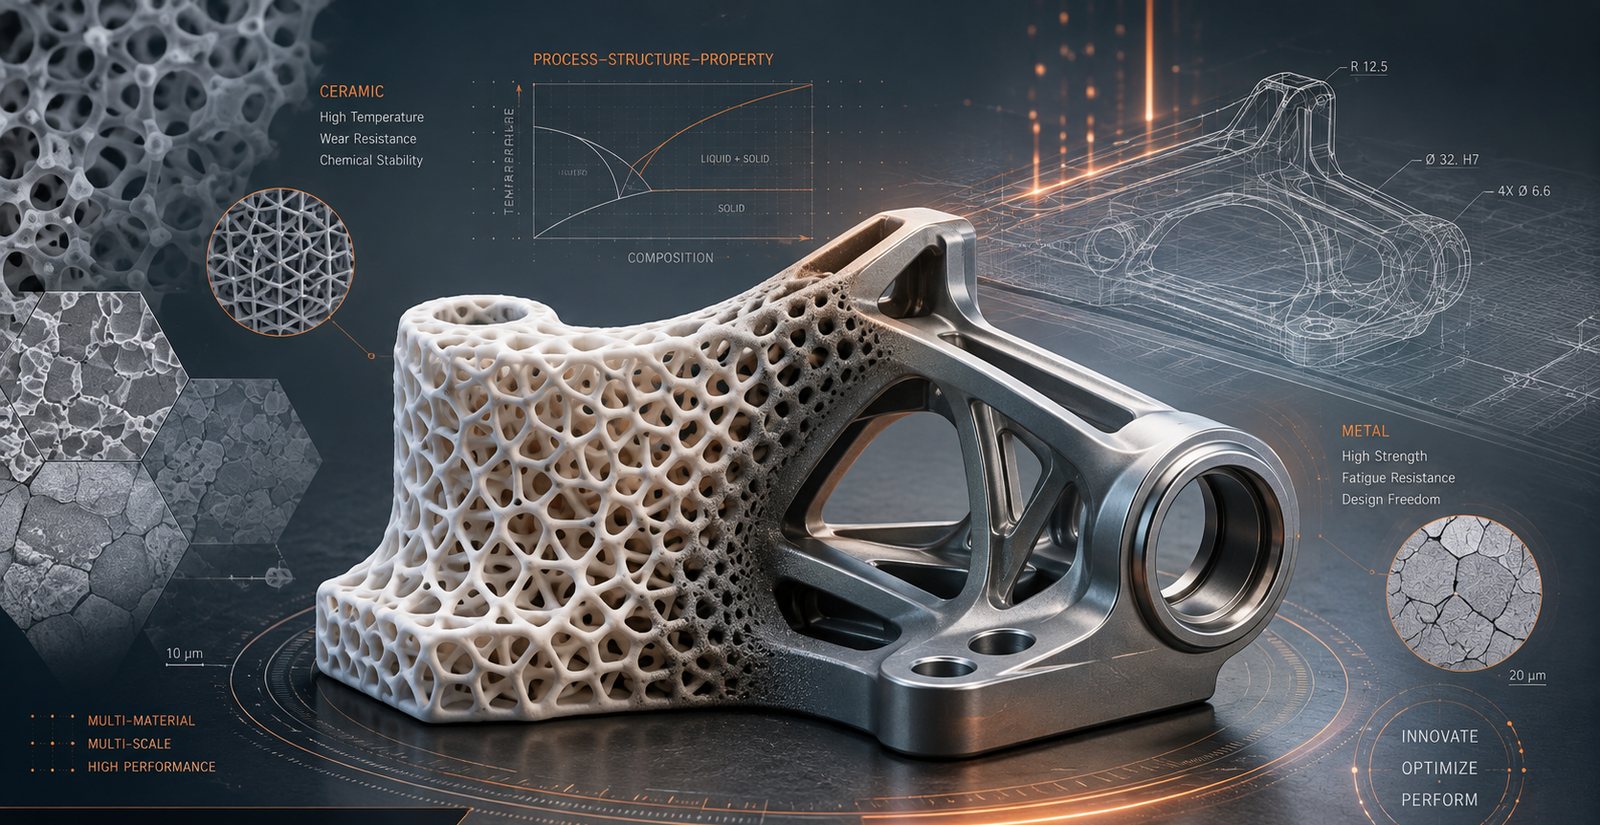
Il filo che tiene tutto insieme è la relazione processo–struttura–proprietà: i parametri determinano la microstruttura, la microstruttura determina le proprietà del pezzo finito. È il motivo per cui progettare con i valori del manuale porta fuori strada.

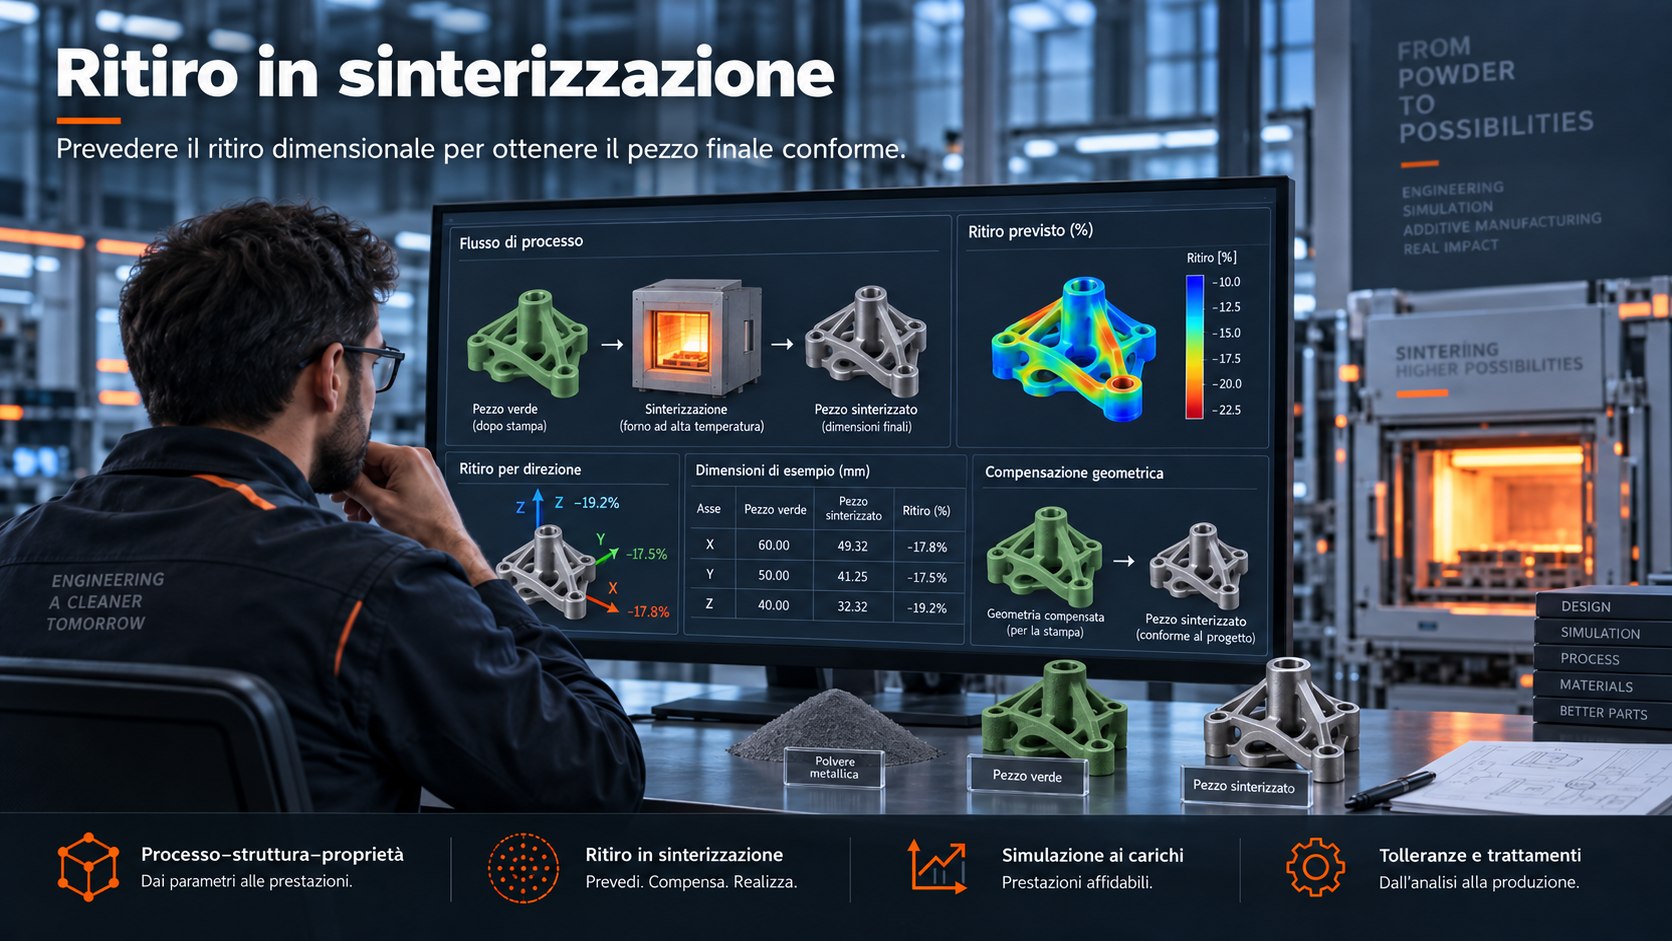
Nei processi che passano per la sinterizzazione — binder jetting metallico, MIM, ceramica tecnica — il ritiro è nell'ordine del 15–20% lineare e non è uguale nelle tre direzioni. La geometria va compensata prima della stampa: è questo che rende il pezzo conforme, non la taratura della macchina.

Bonora Technologies segue la parte di ingegneria: impostazione del modello, interpretazione dei risultati, compensazione, piano di misura del primo articolo e correzione iterativa fino alla conformità.
Il principio

Processo, struttura, proprietà

Tre anelli di una catena sola. Si progetta il terzo, ma si controlla solo il primo.

Processo

Parametri di stampa, densità del pezzo verde, curva di sinterizzazione, atmosfera del forno, trattamento termico. Sono le uniche variabili su cui puoi agire direttamente, e agiscono su tutto il resto.

Struttura

Dimensione e orientamento dei grani, porosità residua, fasi presenti, difetti. Non si vede a disegno e non si misura con un calibro: si vede in metallografia, e determina come il pezzo si romperà.

Proprietà

Densità, resistenza, durezza, duttilità, conducibilità, stabilità dimensionale. Sono la conseguenza delle prime due, non un dato di partenza: cambiare il forno cambia il numero che scrivi a disegno.

Dal dato al pezzo conforme
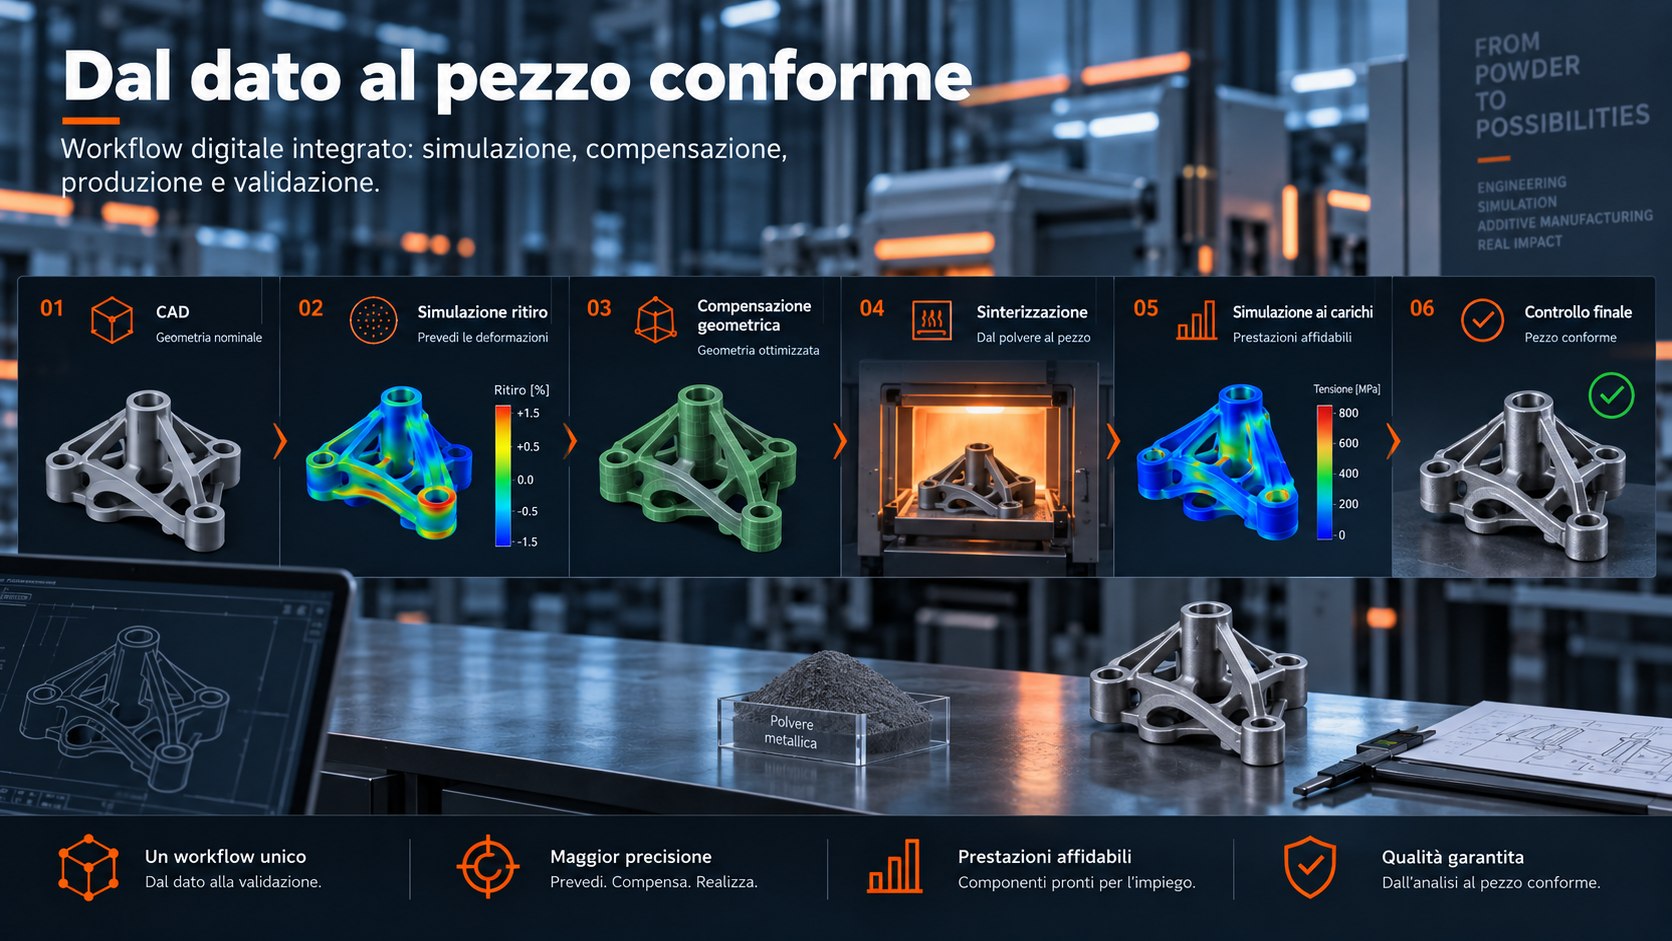
Il workflow digitale integrato: ogni passaggio produce il dato che serve al successivo.
Il metodo

Dal dato al pezzo conforme

Sei passaggi, in quest'ordine. Saltarne uno significa scoprire il problema quando costa di più.

01

CAD nominale

La geometria alle quote richieste dal disegno, quella che il cliente vuole ricevere. È il bersaglio, non il file che va in macchina — confonderli è l'errore che genera il primo lotto fuori quota.

02

Simulazione del ritiro

Il modello prevede come la densificazione contrae il pezzo e dove lo deforma, tenendo conto della geometria, degli appoggi e della gravità durante il ciclo di forno.

03

Compensazione geometrica

La geometria viene deformata in senso opposto, così che il ritiro la riporti sulle quote nominali. Questo, non il CAD di partenza, è il file che va in stampa.

04

Costruzione e sinterizzazione

Stampa del verde, debinding e ciclo di sinterizzazione con la curva definita. Da qui in avanti il pezzo segue la fisica: quello che non è stato previsto, non si corregge più.

05

Simulazione ai carichi

Verifica strutturale con le proprietà effettive del materiale sinterizzato e trattato, non con i valori del massiccio. È la differenza fra un calcolo e un calcolo che serve.

06

Controllo e validazione

Scansione e misura del primo articolo, confronto con il nominale, correzione del modello di compensazione. Il modello diventa affidabile qui, non prima.

Compensare prima di stampare
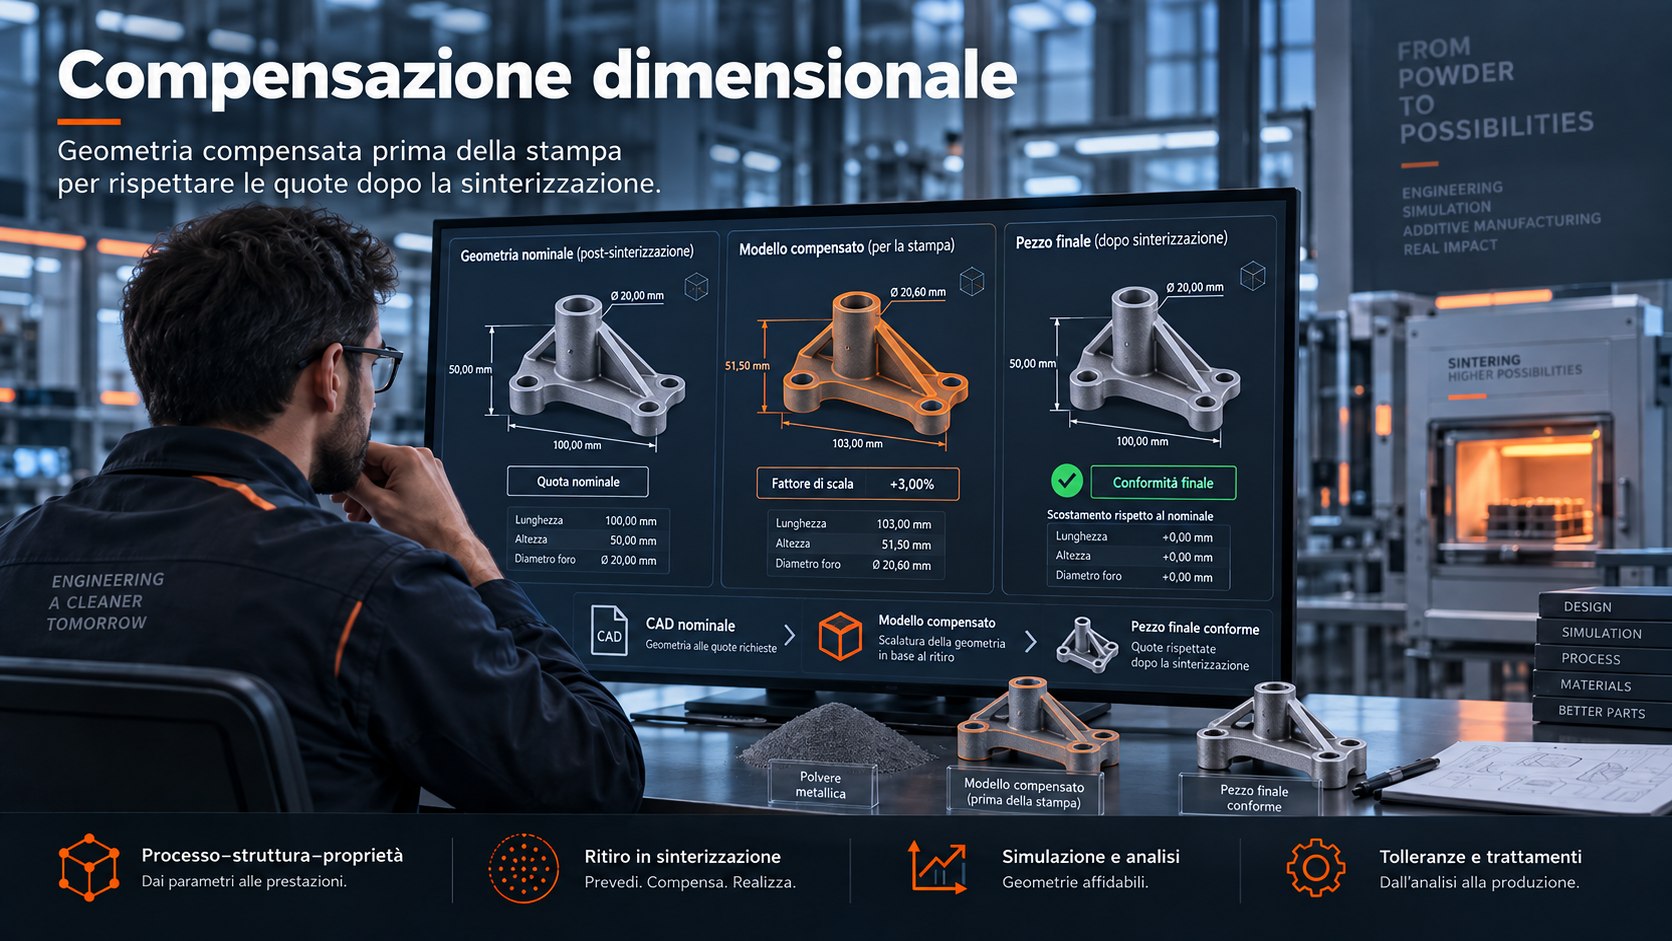
Geometria nominale, modello compensato per la stampa, pezzo finale a quota dopo la sinterizzazione.
Compensazione

Compensare prima di stampare

Il file che va in macchina non è il disegno del cliente: è il disegno deformato in modo che il forno lo riporti a quota.

01

Fattore di scala globale

La prima approssimazione: si ingrandisce tutto della percentuale di ritiro attesa. Funziona su pezzi compatti e di forma semplice, e basta a partire — ma su una geometria articolata lascia fuori quota proprio le quote che contano.

02

Scala per direzione

Tre fattori diversi su X, Y e Z, ricavati dai provini. È il passaggio che risolve la maggior parte dei casi industriali, ed è anche il più economico da implementare.

03

Compensazione di campo

Non una scala ma una deformazione punto per punto, ricavata dalla simulazione: serve dove il pezzo ha sezioni molto diverse, sbalzi o zone che poggiano in modo asimmetrico.

04

Iterazione sul misurato

Primo articolo costruito, scansionato e confrontato con il nominale; lo scarto residuo torna nel modello di compensazione. Due o tre giri portano quasi sempre dentro tolleranza.

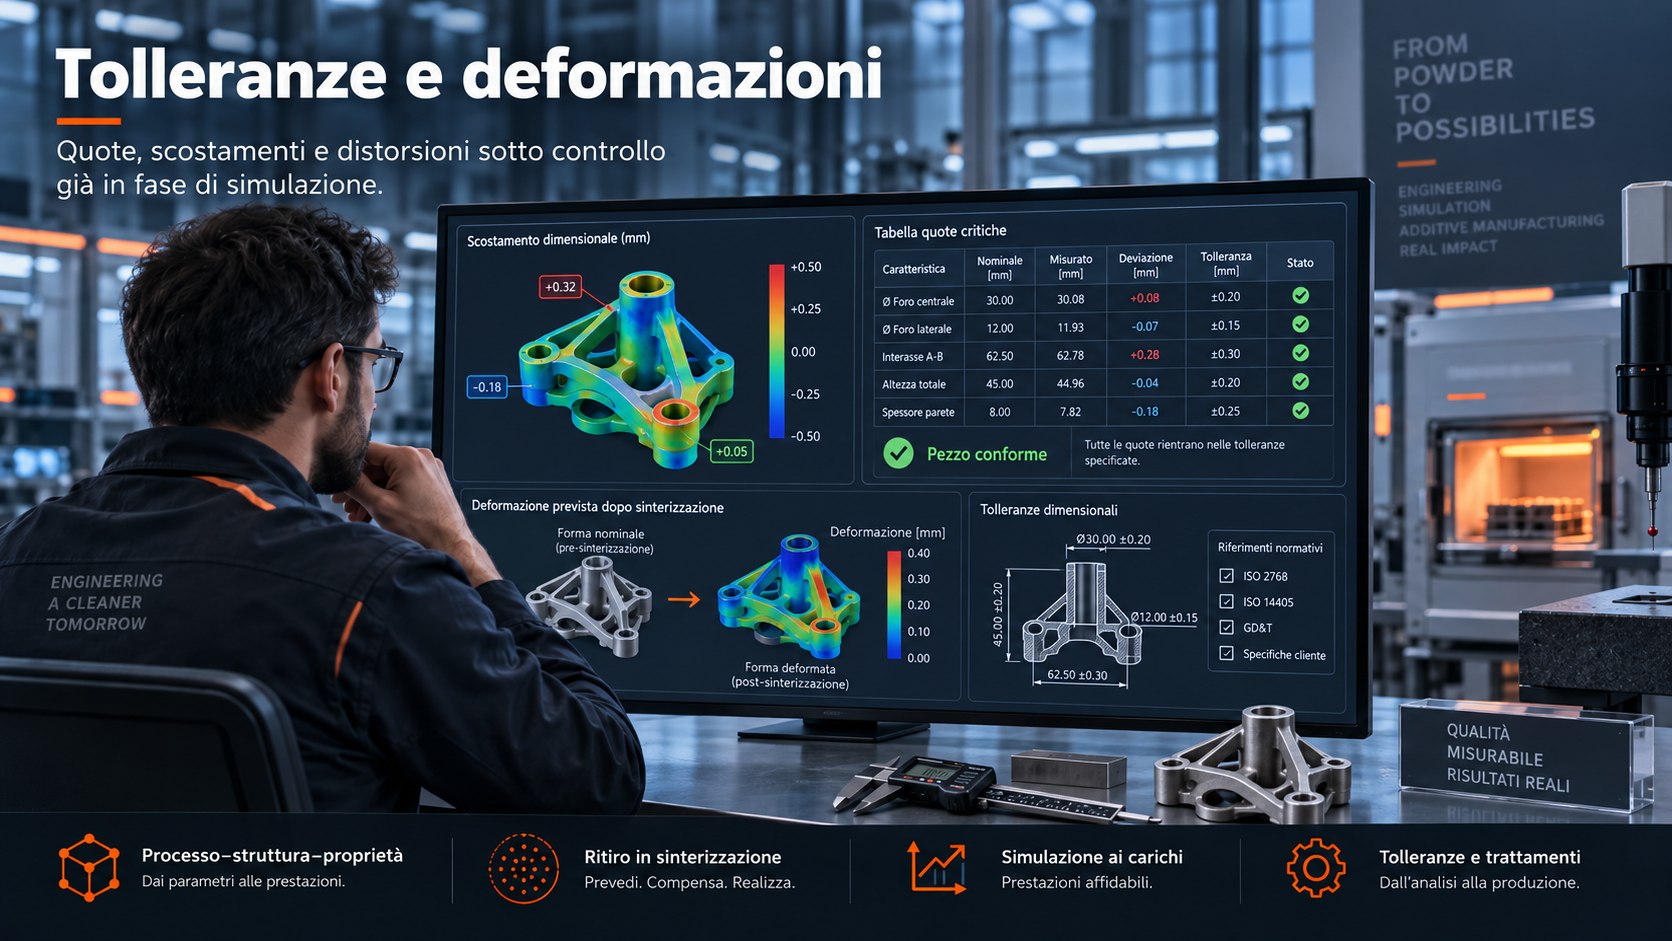
Tolleranze e deformazioni
Scostamento dimensionale previsto e quote critiche confrontate con la tolleranza richiesta.
Tolleranze

Tolleranze e deformazioni

Quali quote puoi chiedere al processo e quali devi chiedere alla macchina utensile. Deciderlo a disegno costa niente, deciderlo dopo costa il lotto.

Ritiro e distorsione non sono la stessa cosa

Il ritiro è prevedibile e si compensa con una scala. La distorsione è quello che resta dopo: la parte del movimento che dipende dalla forma, dagli appoggi e dai gradienti termici, e che una scala non può correggere.

Quote da processo e quote da lavorazione

Un progetto ben impostato distingue le quote che il processo può tenere da quelle che vanno rettificate o fresate dopo. Accoppiamenti, sedi cuscinetto, piani di tenuta e superfici di riferimento stanno quasi sempre nel secondo gruppo.

Riferimenti e datum

I riferimenti di misura vanno scelti su superfici che esistono e sono accessibili dopo la sinterizzazione, e devono coincidere con quelli usati in lavorazione. Un datum su una superficie che verrà asportata è un problema che si scopre in sala metrologica.

Quadro normativo

Tolleranze generali secondo ISO 2768, specifica dimensionale secondo ISO 14405 e tolleranze geometriche secondo ISO 1101 (GD&T), più le eventuali specifiche del cliente. Il capitolato vince sempre sulla norma generale.

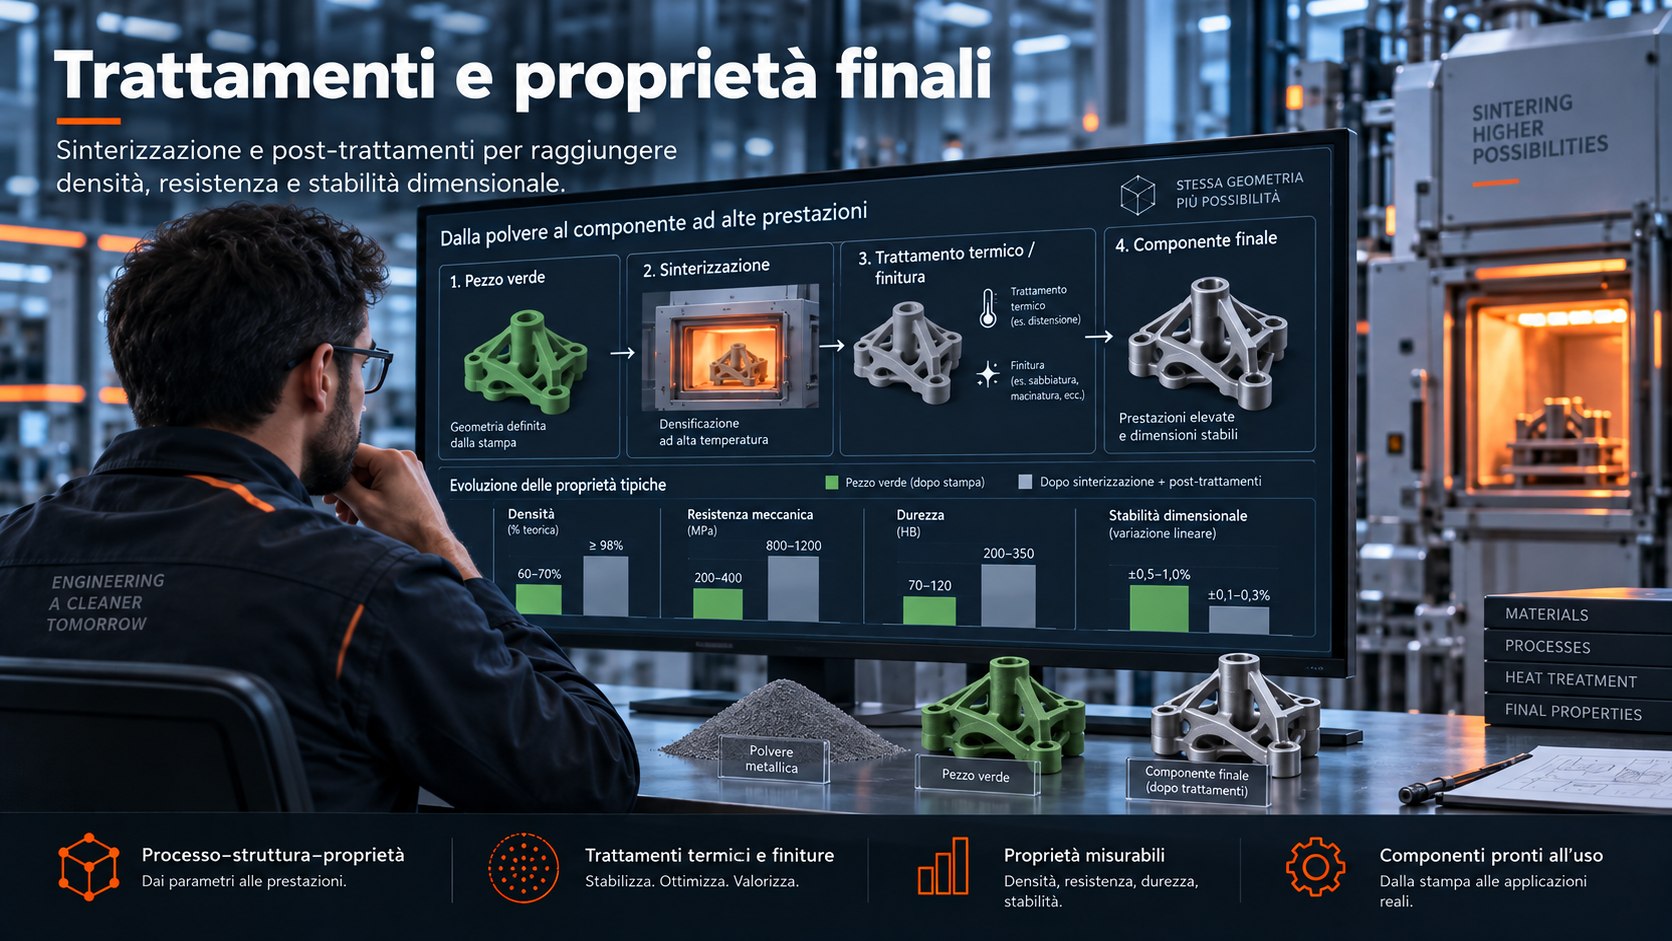
Il salto di proprietà, in ordine di grandezza

ProprietàPezzo verdeDopo sinterizzazione e trattamenti
Densità (% teorica)60–70%≥ 98%
Resistenza meccanica200–400 MPa800–1.200 MPa
Durezza70–120 HB200–350 HB
Stabilità dimensionale±0,5–1,0%±0,1–0,3%

I valori sono un esempio su acciaio sinterizzato, riportati per dare l'ordine di grandezza del salto fra verde e pezzo finito. Non sono una specifica: dipendono dalla lega, dalla curva di sinterizzazione e dal trattamento, e vanno verificati sui provini del lotto.

Componente metallico complesso analizzato in simulazione strutturale
Simulazione ai carichi

Calcolare con le proprietà vere

Una verifica strutturale vale quanto i dati di materiale che le dai. Un pezzo sinterizzato o costruito a strati non ha le proprietà del massiccio: ha una porosità residua, spesso un comportamento diverso lungo l'asse di costruzione, e una superficie che sulla fatica pesa più di quanto pesi nel calcolo statico.

Il modo corretto di procedere è alimentare il calcolo con i valori misurati sui provini del processo — non con la scheda del fornitore di polvere — e trattare l'anisotropia come una proprietà del materiale, non come un margine di sicurezza in più. Dove i dati mancano, il coefficiente di sicurezza serve a coprire l'ignoranza, e va dichiarato per quello che è.

Il risultato utile non è la mappa colorata: è la risposta a tre domande. Il pezzo regge? Dove cede per primo? E quella zona la si può misurare o controllare in produzione?

Per iniziare

Che cosa ci serve da te

Il modello 3D

CAD nativo o STEP della geometria nominale, quella alle quote che vuoi ricevere. Se hai anche il disegno 2D quotato, ancora meglio: dice quali quote contano davvero.

Come lavora il pezzo

Carichi, vincoli, temperatura di esercizio, ambiente, cicli previsti. Senza il caso di carico la simulazione strutturale non si imposta, e senza le condizioni reali si simula il pezzo sbagliato.

Materiale e processo

Se sono già decisi, partiamo da lì. Se non lo sono, li scegliamo insieme: è il momento migliore per farlo, perché a valle ogni cambio costa una riqualifica.

Quote critiche e volumi

Quali tolleranze sono davvero vincolanti e quanti pezzi all'anno. Le prime decidono che cosa si lavora dopo, i secondi decidono se il progetto ha senso economico.

Domande frequenti

Le domande che ci fanno più spesso

Quanto ritira un pezzo in binder jetting metallico?

L'ordine di grandezza è del 15–20% lineare, ma il numero esatto non si può dare a priori: dipende dalla lega, dalla densità del verde, dalla curva di sinterizzazione e dalla geometria del pezzo, e cambia fra le tre direzioni. Il valore utile si ricava costruendo provini a quote note nelle stesse condizioni del pezzo e misurandoli dopo il forno. Chi ti dà una percentuale al telefono, senza vedere il pezzo, sta indovinando.

Basta applicare un fattore di scala al CAD?

Su un pezzo compatto e di forma semplice spesso sì, ed è il punto di partenza corretto. Su geometrie con sezioni molto diverse, sbalzi o appoggi asimmetrici no: il pezzo non si limita a rimpicciolire, si deforma. Lì serve una compensazione per direzione o, nei casi più difficili, un campo di deformazione ricavato dalla simulazione.

Che tolleranze si ottengono senza lavorazione dopo la sinterizzazione?

Dipendono dal processo, dalla dimensione del pezzo e dalla zona considerata, e non sono confrontabili con quelle di una fresatura. La regola pratica è progettare distinguendo le quote che il processo può tenere da quelle che devono essere lavorate dopo: accoppiamenti, sedi cuscinetto e piani di tenuta stanno quasi sempre nel secondo gruppo, e vanno previsti con sovrametallo fin dall'inizio.

La simulazione elimina il primo articolo?

No, e chi lo promette sta vendendo. La simulazione riduce il numero di iterazioni — spesso da cinque o sei a due — e soprattutto dice dove guardare quando misuri. Il primo articolo resta l'unica prova che il modello è tarato sul tuo forno e sulla tua polvere.

Quali proprietà si usano nella verifica strutturale?

Quelle misurate sui provini costruiti e trattati come il pezzo, non quelle della scheda tecnica del materiale massiccio. Su un componente additive la differenza può essere sostanziale, soprattutto sulla duttilità e sulla vita a fatica, e va tenuta insieme all'anisotropia rispetto all'asse di costruzione.

Serve la simulazione anche in LPBF, dove non c'è sinterizzazione?

Sì, ma risponde a domande diverse. Nel letto di polvere fuso non c'è il ritiro di sinterizzazione: ci sono le tensioni residue generate dai gradienti termici, che deformano il pezzo al distacco dalla piastra e possono farlo criccare durante la costruzione. La simulazione serve lì a scegliere orientamento e supporti, e a prevedere la distorsione dopo il taglio.

Vuoi sapere come verrà il pezzo prima di stamparlo?

Mandaci il 3D e le condizioni di esercizio: simuliamo ritiro, deformazione e comportamento a carico, e ti diciamo quali quote reggono e quali vanno lavorate.

Parliamo del tuo componente →