← Tecnologie produttive

Additive Manufacturing

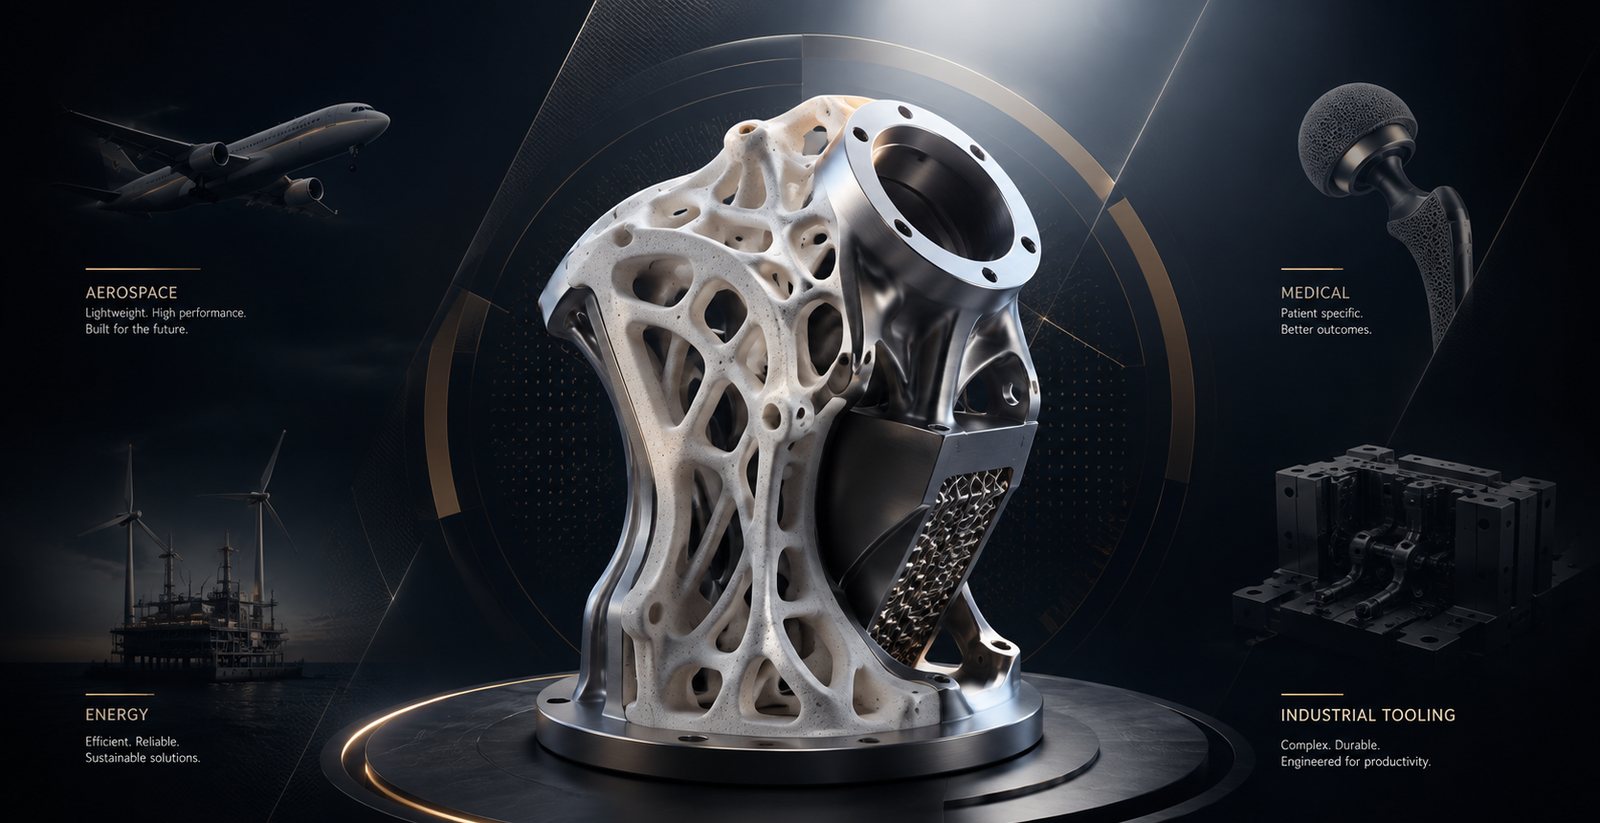
Nuove possibilità progettuali, alleggerimenti e canali conformali: sul componente giusto l'additive non sostituisce una lavorazione, cambia il progetto. Qui trovi le applicazioni dove metallo e ceramica tecnica cambiano davvero il risultato, con esempi di componenti reali.

In sintesi

L'additive manufacturing conviene quando la geometria vale più del pezzo: canali di raffreddamento che seguono la superficie, strutture reticolari, assiemi ridotti a un componente unico, massa lasciata solo dove lavora. Su pezzi semplici e volumi alti restano più competitive fonderia, pressofusione e asportazione di truciolo.

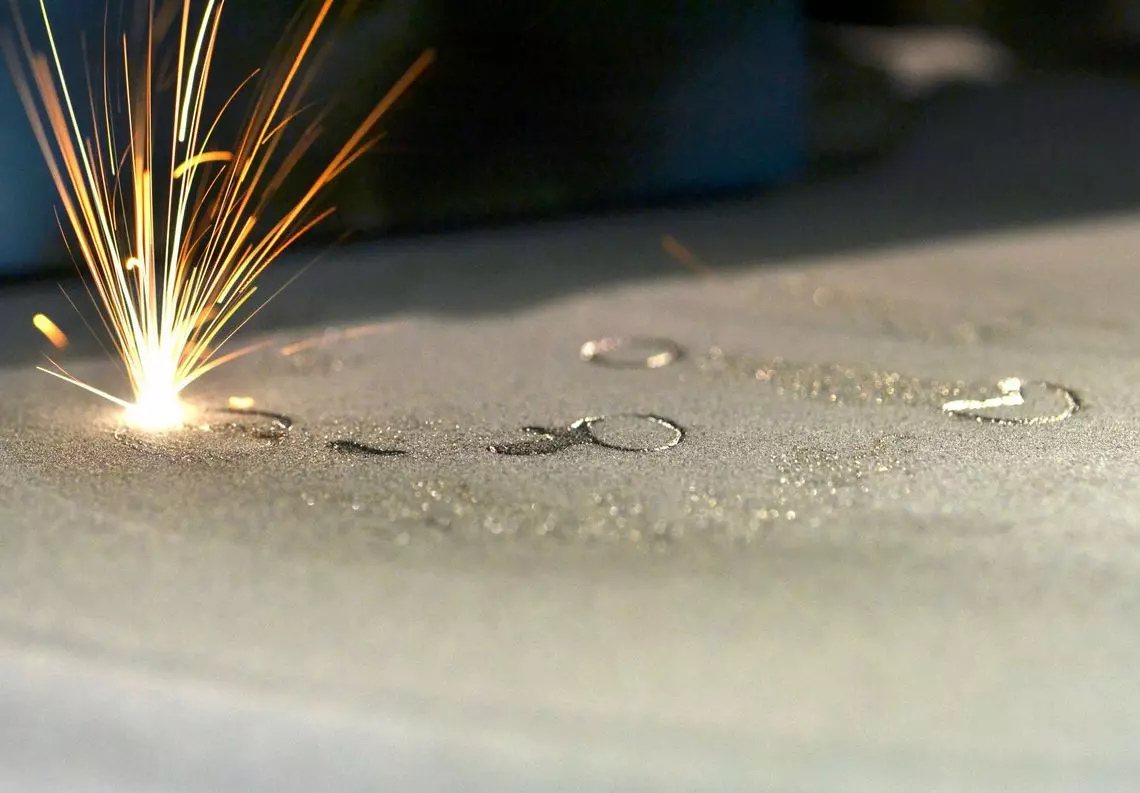
In metallo le tecnologie di riferimento sono l'LPBF (fusione laser su letto di polvere), per pezzi complessi ad alto valore dal singolo esemplare al migliaio, e il binder jetting, che si avvicina alla produzione di serie.

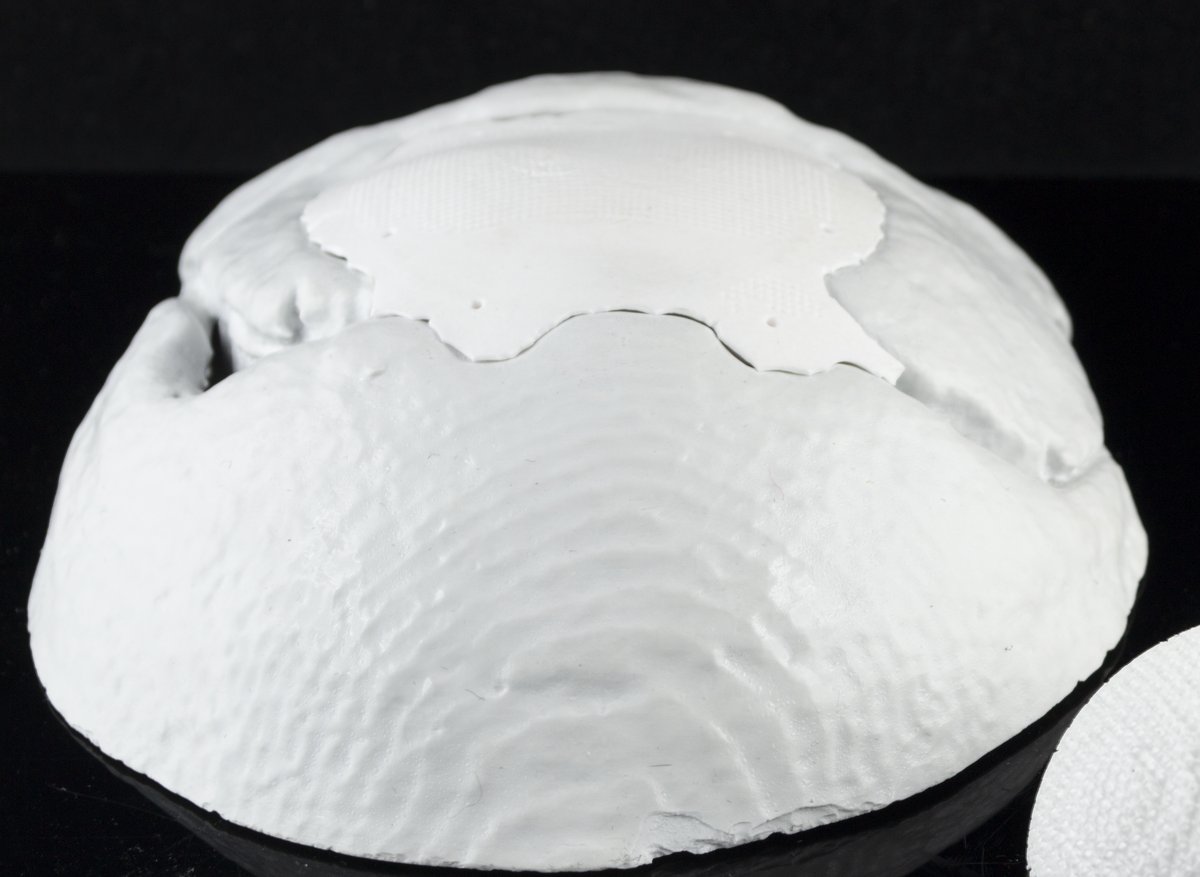
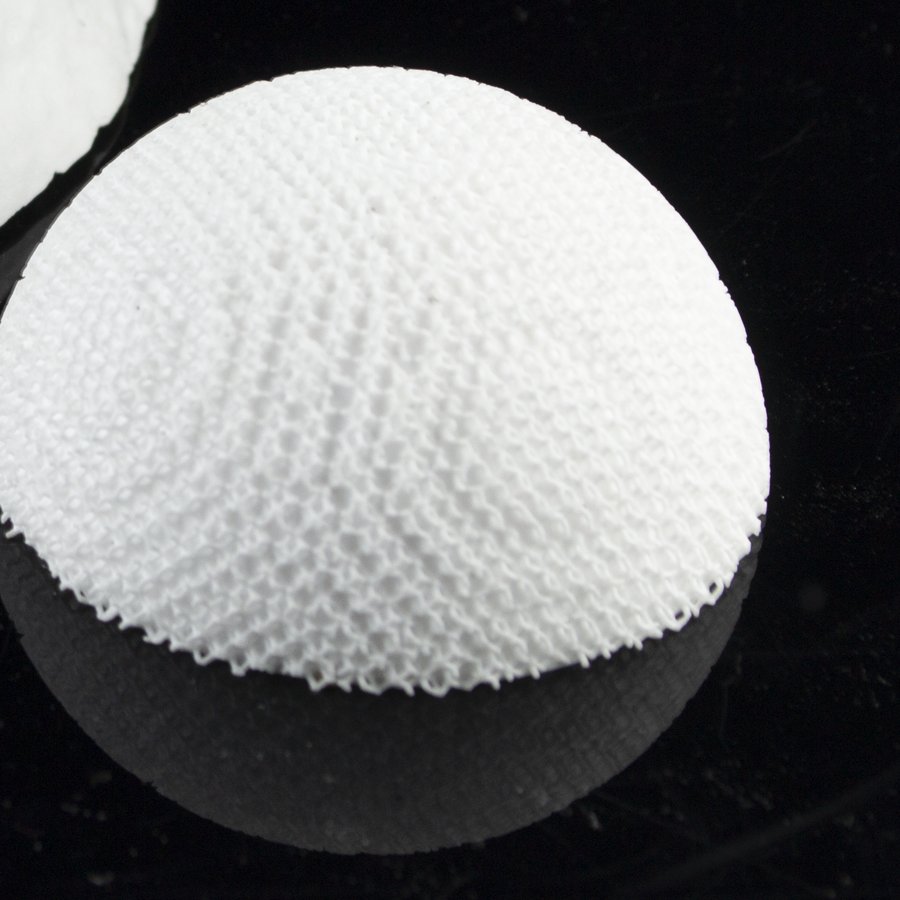
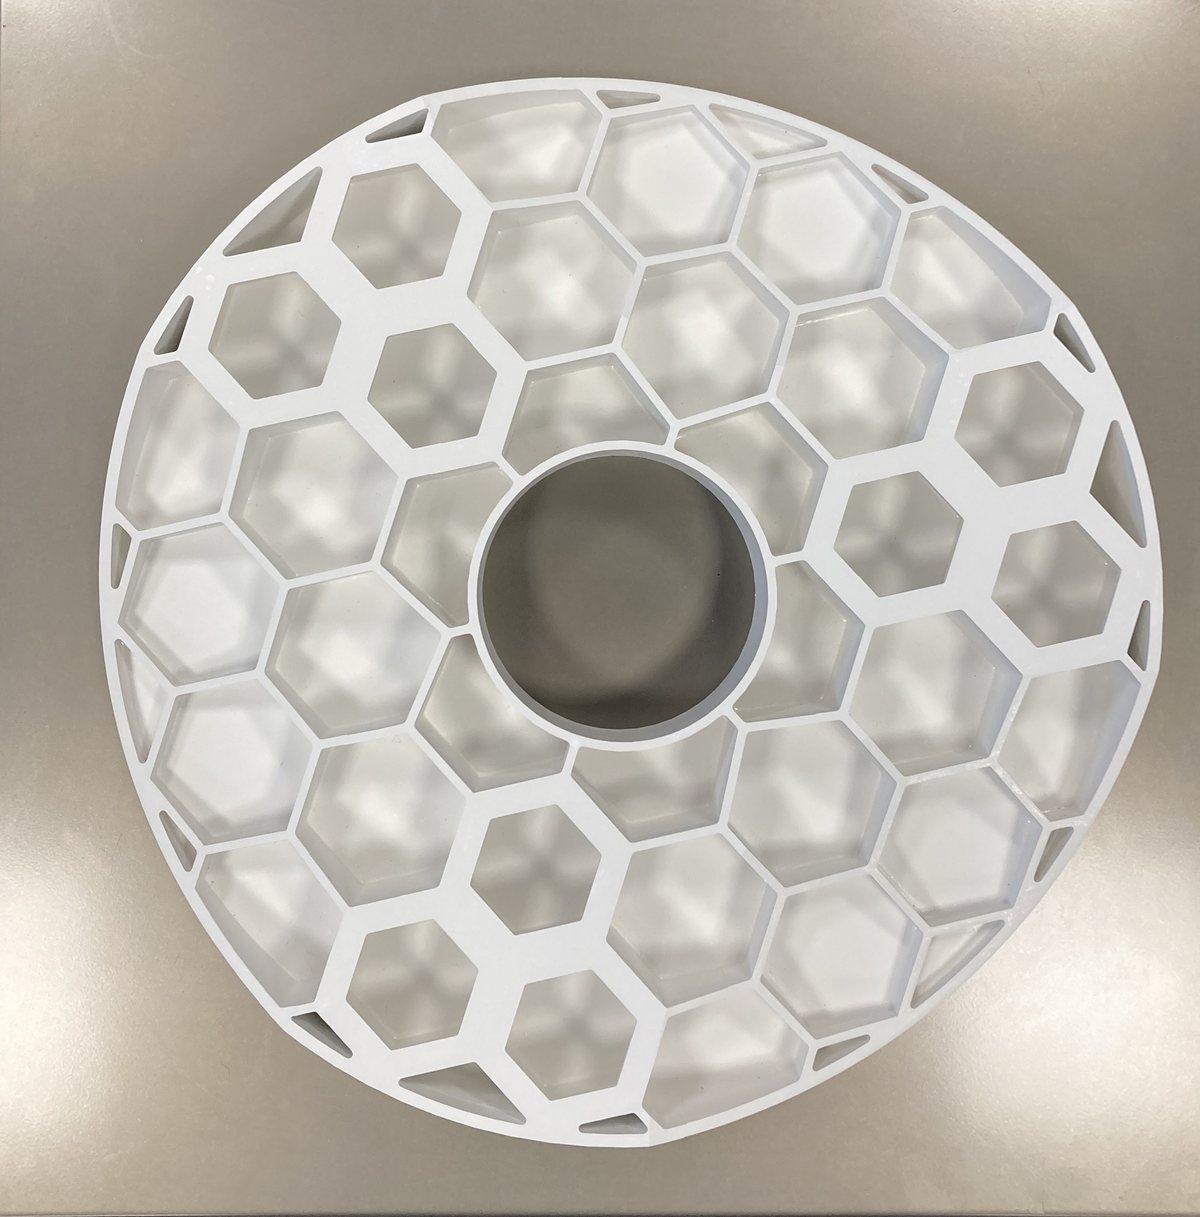
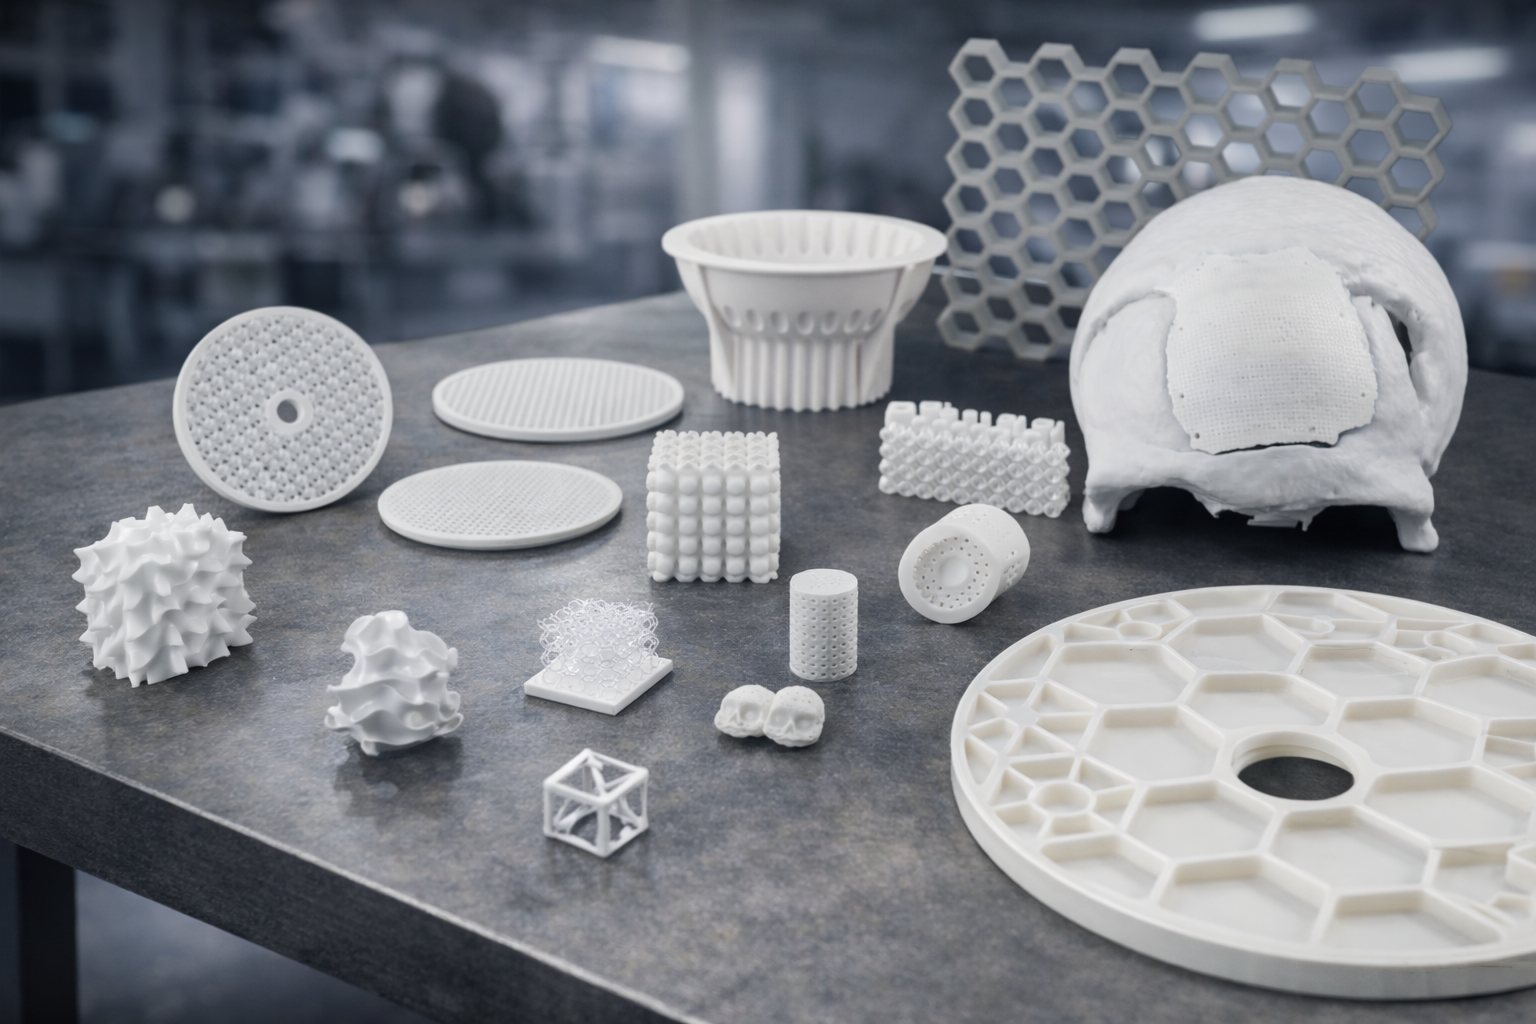
Nella ceramica tecnica la stampa — litografia/LCM, DLP, binder jetting — apre geometrie che la pressatura non può ottenere: allumina, zirconia, nitruro e carburo di silicio, fosfati di calcio per il biomedicale.

Bonora Technologies affianca l'azienda nella scelta del processo, nella riprogettazione del componente e nella qualifica della filiera produttiva.
Perché ripensare il componente

Quattro leve progettuali

Sono le quattro ragioni per cui un pezzo passa all'additive. Se non ne tocca almeno una, quasi sempre conviene un'altra tecnologia.

01

Alleggerimento

L'ottimizzazione topologica toglie materiale dove non lavora. Su staffe, bracci e parti in movimento si ragiona su riduzioni di massa a rigidezza pari, con effetti a cascata su inerzie, consumi e dimensionamento degli attuatori.

02

Canali conformali

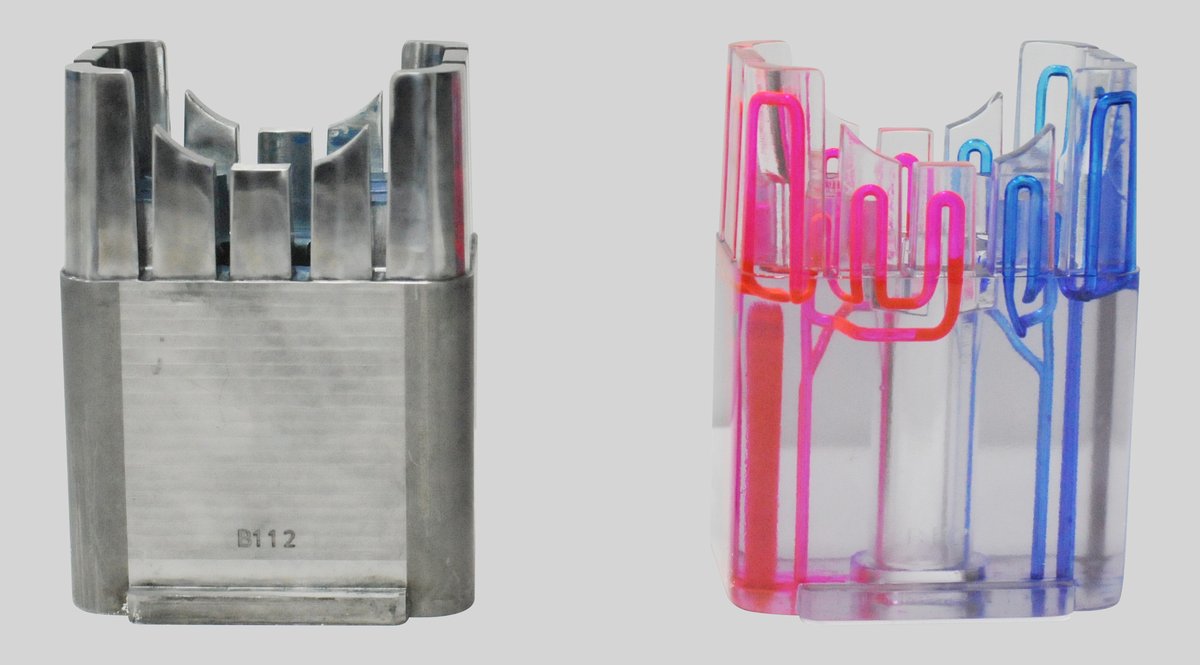
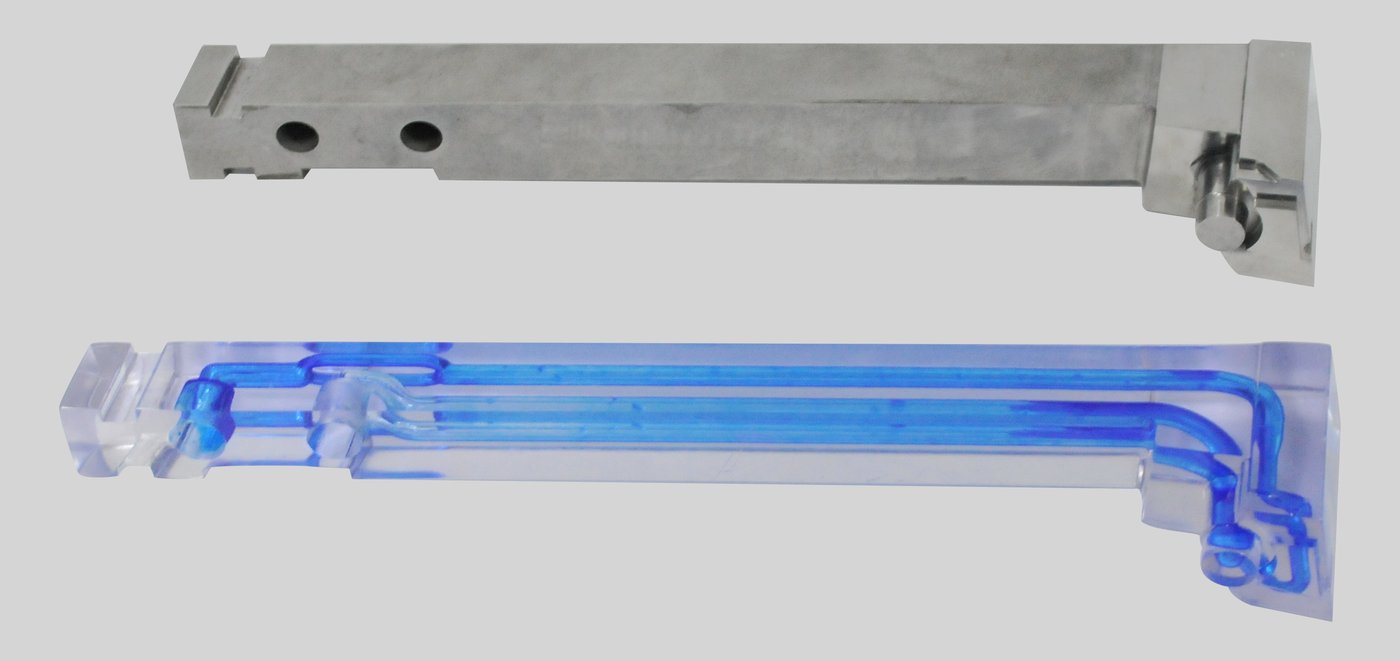
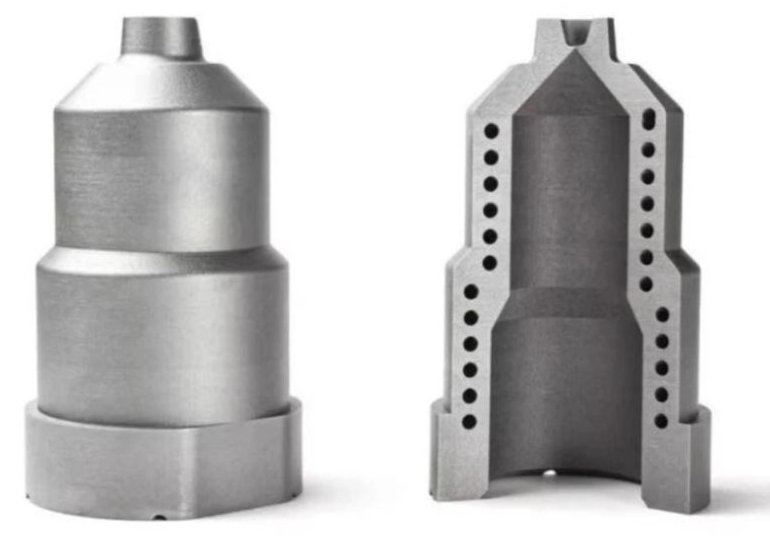
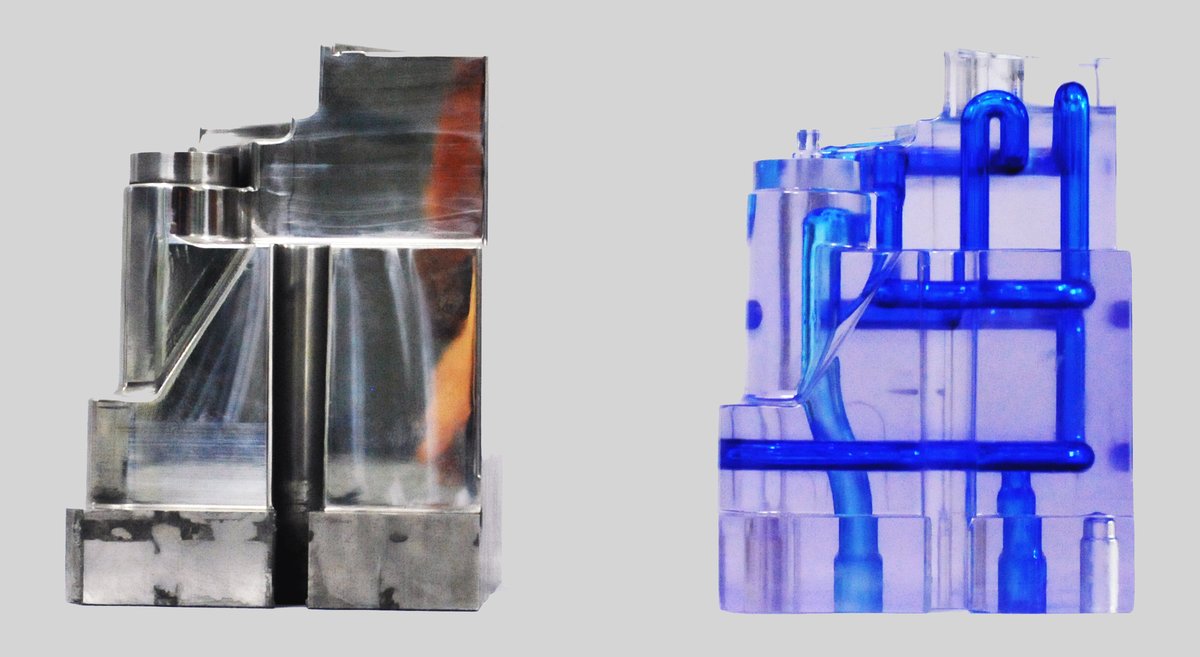
Il canale segue la superficie da raffreddare invece di essere un foro dritto chiuso da un tappo. Negli stampi significa cicli più corti e deformazioni minori; nei componenti termici, gradienti controllati dove prima c'erano punti caldi.

03

Consolidamento funzionale

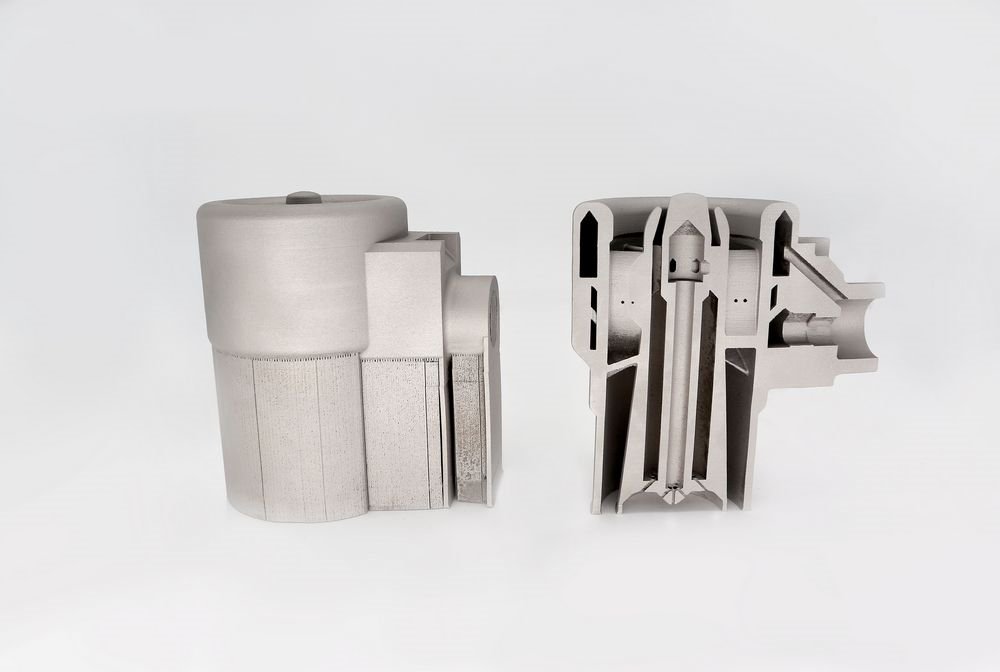
Un assieme di più pezzi, guarnizioni e viti diventa un componente unico. Spariscono giunzioni, trafilamenti, codici a magazzino e tempi di montaggio, e il collaudo si semplifica.

04

Reticoli e superfici

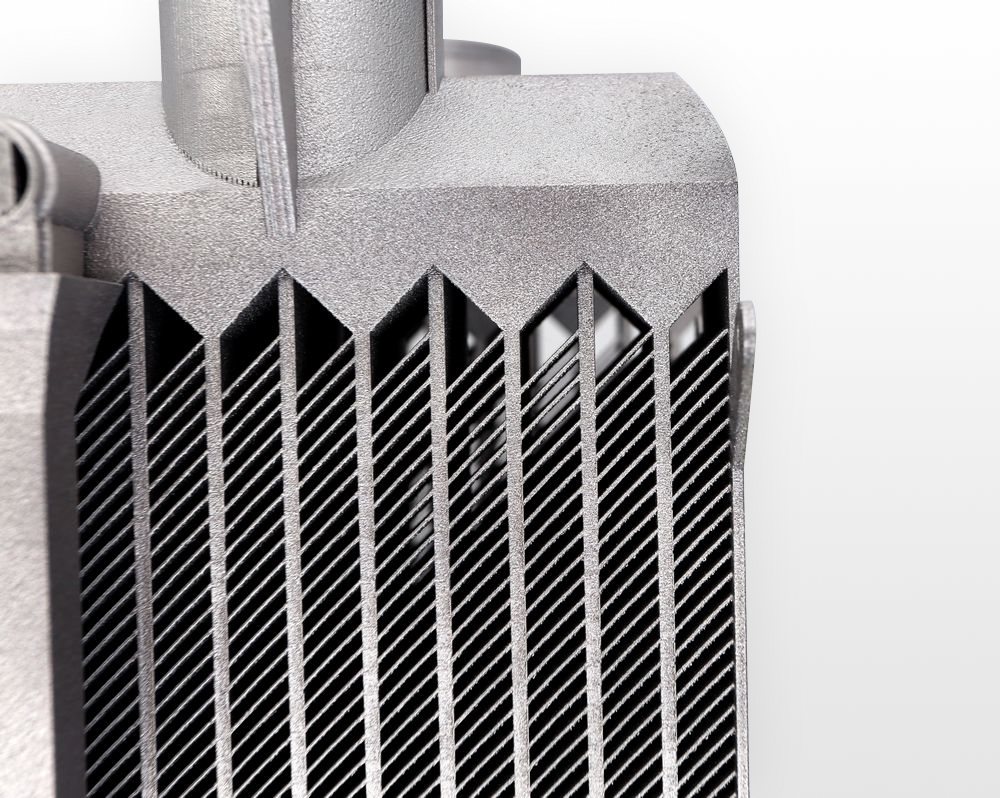
Strutture lattice e superfici a tripla periodicità moltiplicano l'area di scambio a parità di volume, o assorbono energia in modo programmato. Sono geometrie che nessun'altra tecnologia produce.

Approfondimento

Il canale conformale, in pratica

Un inserto a canale conformale si giudica su tre numeri: tempo ciclo, percentuale di scarto e vita utile dell'inserto. Il primo è quello che ripaga l'investimento, perché il raffreddamento è la fase più lunga del ciclo di stampaggio ed è l'unica su cui la geometria del canale abbia un effetto diretto.

Il conto si fa sul pezzo, non sulla tecnologia: produzione annua, valore di un secondo di ciclo, costo dell'inserto stampato rispetto a quello tradizionale. Su articoli ad alto volume il recupero arriva in fretta; su lotti piccoli quasi mai. È la prima verifica che facciamo, ed è anche quella che porta più spesso a dire di no.

Inserto di stampo in acciaio e modello trasparente che mostra il percorso dei canali conformali
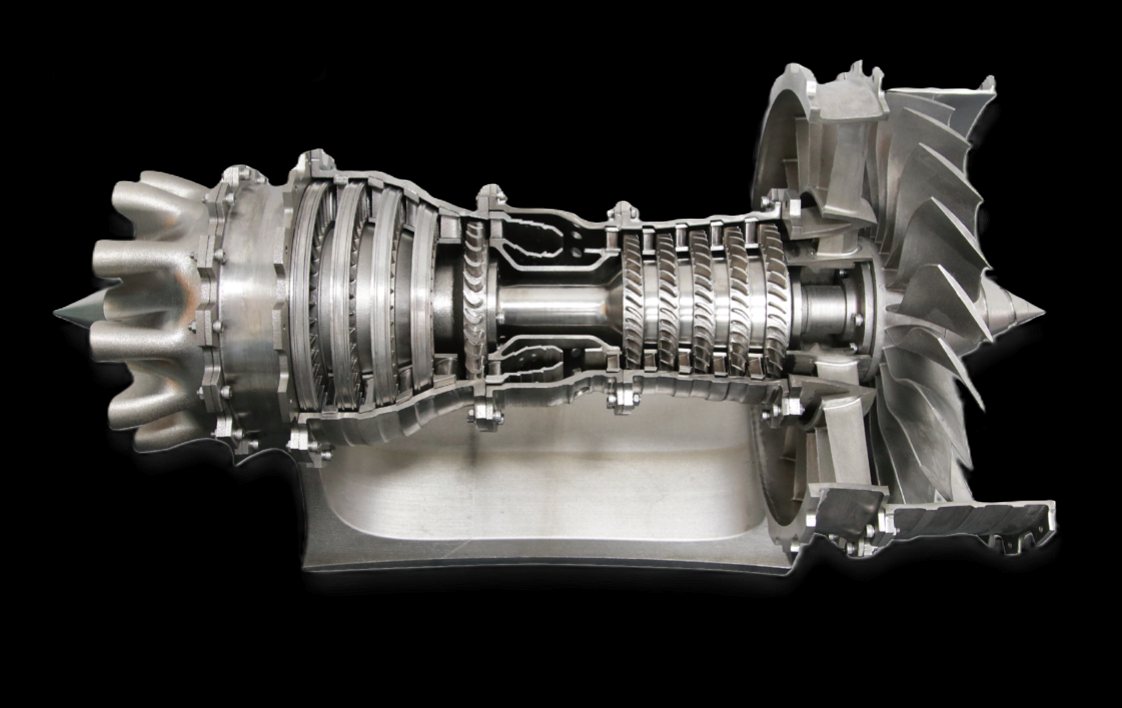
Sezione di un motore a turbina che mostra la complessità interna di un gruppo rotante
Approfondimento

Consolidare un assieme in un pezzo solo

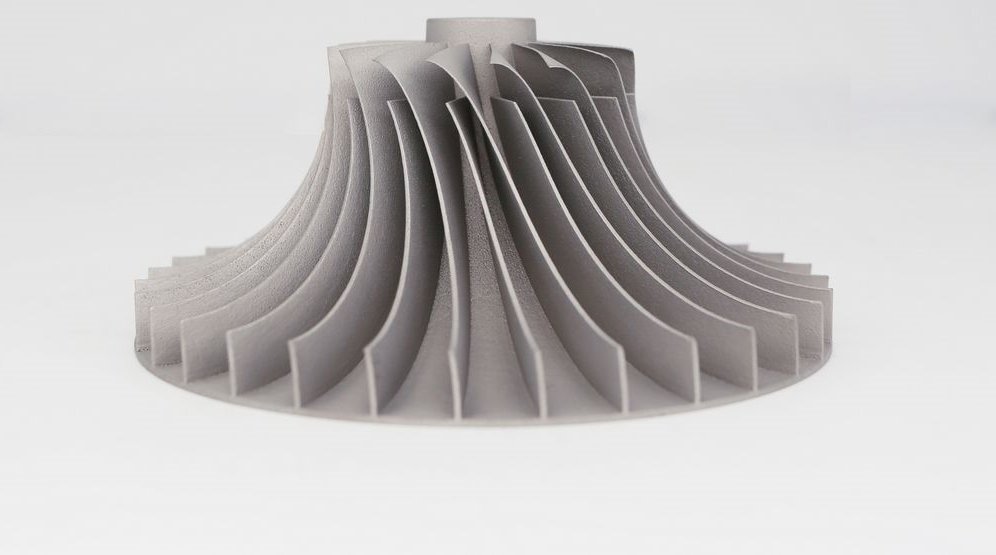
Nei gruppi turbomacchina la riduzione del numero di componenti vale quanto l'alleggerimento: ogni giunzione eliminata è una guarnizione in meno, un punto di perdita in meno, una lavorazione e un collaudo in meno. Il vantaggio si misura sul costo del gruppo montato, non sul prezzo del singolo pezzo.

È anche il caso in cui l'additive si porta dietro i vincoli più severi: qualifica del materiale, trattamenti termici, controlli non distruttivi e tracciabilità della polvere. Su questi passaggi la filiera va scelta prima di disegnare, non dopo.

Criteri di scelta

Quando la ceramica batte il metallo

Temperatura

Sopra i limiti delle superleghe la ceramica tecnica continua a lavorare: mantiene forma e caratteristiche dove il metallo si deforma o ossida. È la ragione per cui la si trova in bruciatori, attrezzature da forno e camere di processo.

Usura e chimica

Durezza molto superiore agli acciai e inerzia verso acidi, basi e metalli fusi. Su ugelli abrasivi, guide e organi a contatto con sospensioni la vita utile si misura in multipli, non in percentuali.

Elettrico e biologico

Isolamento dielettrico, trasparenza alle onde e biocompatibilità sono proprietà del materiale, non della lavorazione: aprono applicazioni — elettronica di potenza, sensoristica, impianti — in cui il metallo è escluso in partenza.

Un vincolo da mettere in conto fin dal disegno: il pezzo stampato è un verde che ritira in sinterizzazione in misura significativa. Il ritiro va compensato nel modello ed è il motivo per cui le tolleranze strette si ottengono con una rettifica finale.

Metodo

Dal pezzo esistente al progetto additive

01

Selezione del candidato

Si parte dal parco componenti, non dalla macchina. Cerchiamo i pezzi che toccano almeno una delle quattro leve e che hanno un costo o un problema noto: scarti, tempi ciclo, fermi, lead time, magazzino.

02

Riprogettazione (DfAM)

Orientamento di costruzione, supporti, spessori minimi, raggi, zone da lasciare a sovrametallo per la lavorazione finale. Qui si decide gran parte del costo del pezzo finito.

03

Prototipo e validazione

Costruzione, trattamenti termici, lavorazioni e prove sul pezzo reale. È il momento in cui i conti fatti sul modello vengono confermati o smentiti.

04

Industrializzazione

Scelta e qualifica del fornitore, piano di controllo, tracciabilità della polvere, capitolato e costo pezzo a regime. Senza questo passaggio il progetto resta un prototipo riuscito.

Domande frequenti

Le domande che ci fanno più spesso

Quando conviene davvero l'additive rispetto alla fresatura o alla fusione?

Quando la geometria porta un valore che le altre tecnologie non possono dare: un canale che segue la superficie, un assieme ridotto a un pezzo, una massa distribuita solo dove serve, una superficie di scambio impossibile da lavorare. Se il pezzo è semplice e i volumi sono alti, fusione, pressofusione e asportazione restano più economiche. L'additive non è una tecnologia di sostituzione: è una tecnologia di riprogettazione.

Quanto si può alleggerire un componente con l'ottimizzazione topologica?

Dipende dal caso di carico e dai vincoli di montaggio, e va verificato con il calcolo sulla geometria reale. Il guadagno maggiore si ottiene su pezzi nati per la fusione o ricavati dal pieno, dove il materiale è distribuito per esigenze di processo e non per esigenze strutturali. Il risparmio di massa conta soprattutto sulle parti in movimento, dove si propaga a inerzie, consumi e dimensionamento degli attuatori.

I canali conformali negli stampi ripagano l'investimento?

Su articoli ad alto volume, spesso sì, perché il raffreddamento è la fase più lunga del ciclo di stampaggio e l'unica su cui la forma del canale incida direttamente. Il calcolo richiede tre dati: produzione annua, valore economico di un secondo di ciclo e differenza di costo fra inserto stampato e inserto tradizionale. Su lotti piccoli il recupero non arriva quasi mai.

Che tolleranze e finiture si ottengono con l'LPBF?

Il pezzo esce dalla macchina con una rugosità e una precisione che per molte funzioni vanno bene, ma non bastano su accoppiamenti, tenute e superfici di riferimento: quelle si ottengono con una lavorazione finale. Un progetto additive ben fatto prevede fin dall'inizio il sovrametallo e il riferimento di presa per la macchina utensile.

In cosa la ceramica stampata è diversa dalla ceramica tradizionale?

Il materiale e le proprietà finali sono quelli di sempre: cambia il modo di dare la forma. La pressatura obbliga a geometrie estraibili dallo stampo, la stampa no. Questo apre canali interni, porosità disegnate e celle non regolari. Il vincolo che resta è il ritiro di sinterizzazione, che va compensato nel modello.

Quali materiali si possono stampare in metallo e in ceramica?

In metallo: leghe di titanio, alluminio da fonderia, superleghe base nichel, acciai inossidabili e da utensili, cobalto-cromo, rame e sue leghe. In ceramica tecnica: allumina, zirconia, nitruro e carburo di silicio, fosfati di calcio per il biomedicale. La disponibilità effettiva dipende dal processo e dal fornitore, e va verificata prima di impostare il progetto.

Hai un componente che potrebbe diventare additive?

Mandaci il 3D, i volumi annui e il problema che vuoi risolvere: ti diciamo se l'additive ha senso — e, con la stessa franchezza, quando non ce l'ha.

Parliamo del tuo componente →